


THAY SPINDLE TRỤC CHÍNH MÁY CNC BÌNH DƯƠNG UY TÍN CHUYÊN NGHIỆP LẤY LIỀN
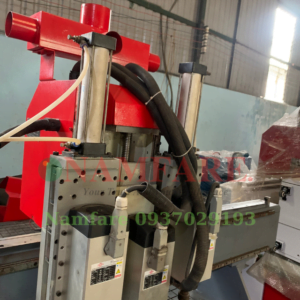
Trong quy trình gia công cơ khí chính xác, Spindle (trục chính) đóng vai trò là “trái tim” vận hành của toàn bộ máy CNC. Sự cố hư hỏng Spindle như bó kẹt, cháy cuộn dây, rung lắc hay rơ bạc đạn không chỉ làm giảm chất lượng sản phẩm mà còn khiến cả dây chuyền sản xuất rơi vào trạng thái tê liệt. Mỗi giờ máy dừng (downtime) đều trực tiếp bào mòn lợi nhuận và gây trễ hẹn tiến độ đơn hàng.
Thấu hiểu áp lực về thời gian của các nhà xưởng, CÔNG TY TNHH NAMFARE cung cấp dịch vụ Thay Spindle máy CNC Bình Dương uy tín – chuyên nghiệp – lấy liền trong ngày. Với kho linh kiện sẵn có, đội ngũ kỹ sư dày dạn kinh nghiệm và trang thiết bị đo kiểm hiện đại, NamFare cam kết xử lý cấp tốc, đưa máy CNC của bạn trở lại vận hành ổn định chỉ sau vài giờ làm việc. Hotline hỗ trợ 24/7: 0937 029 193.
1. Giới thiệu dịch vụ thay Spindle máy CNC lấy liền tại Bình Dương – Công ty TNHH NamFare
1.1. Tầm quan trọng của Spindle (trục chính) trong dây chuyền gia công CNC
1.1.1. Spindle là trái tim quyết định độ chính xác, độ bóng bề mặt và năng suất gia công

Trục chính Spindle thực hiện nhiệm vụ truyền chuyển động quay với tốc độ cực cao và mô-men xoắn lớn đến dao cắt. Độ đồng tâm, độ đảo côn và tính ổn định của Spindle trực tiếp quyết định độ mịn bề mặt, dung sản kích thước của sản phẩm gia công.
1.1.2. Rủi ro ngưng trệ đơn hàng khi Spindle bị kẹt, cháy cuộn dây hoặc rơ bạc đạn
Khi Spindle gặp sự cố, máy CNC hoàn toàn không thể tiếp tục vận hành. Tình trạng này kéo dài sẽ làm gián đoạn chuỗi cung ứng, phát sinh chi phí phạt hợp đồng do trễ hạn giao hàng và ảnh hưởng nghiêm trọng đến uy tín của doanh nghiệp với đối tác.
1.2. Giải pháp thay Spindle máy CNC lấy liền cấp tốc của NamFare
1.2.1. Đơn vị hàng đầu tại Bình Dương cung cấp dịch vụ thay thế Spindle siêu tốc
NamFare khẳng định vị thế dẫn đầu trong lĩnh vực kỹ thuật máy CNC tại Bình Dương nhờ năng lực ứng cứu cấp tốc. Chúng tôi xây dựng quy trình thay thế Spindle tối ưu, giúp rút ngắn tối đa thời gian chờ đợi của khách hàng.
1.2.2. Cam kết hàng chuẩn chất lượng, thay thế tận xưởng, vận hành lại ngay trong ngày
Tất cả các dòng Spindle thay thế do NamFare cung cấp đều đảm bảo tiêu chuẩn kỹ thuật nghiêm ngặt. Kỹ thuật viên trực tiếp thi công tháo lắp, căn chỉnh ngay tại nhà xưởng của khách hàng, cam kết bàn giao máy vận hành hoàn hảo ngay trong ngày.
2. Hotline hỗ trợ kỹ thuật và cứu hộ Spindle 24/7: 0937 029 193
2.1. Tiếp nhận sự cố và tư vấn phương án khắc phục tức thì
2.1.1. Trực Hotline và Zalo 0937 029 193 tiếp nhận thông tin 24/7 bất kể ngày đêm
Sự cố hư hỏng Spindle có thể xảy ra bất ngờ trong các ca làm việc đêm hoặc ngày nghỉ. Kênh Hotline/Zalo 0937 029 193 của NamFare duy trì hoạt động 24/7 để sẵn sàng trợ giúp quý khách hàng mọi lúc, mọi nơi.
2.1.2. Kỹ thuật viên tư vấn chọn chủng loại Spindle phù hợp với dòng máy và nhu cầu gia công
Dựa trên thông tin mã máy, chuẩn đầu kẹp dao (BT30, BT40, BT50…), công suất và vật liệu gia công, kỹ sư NamFare sẽ tư vấn chính xác chủng loại Spindle thay thế tối ưu nhất về kỹ thuật lẫn chi phí.
2.2. Cam kết tốc độ phục vụ lấy liền tại Bình Dương
2.2.1. Có mặt tại nhà xưởng trong vòng 30 đến 60 phút sau khi chốt phương án
Nhờ lực lượng kỹ thuật túc trực lưu động khắp các KCN trọng điểm tại Bình Dương, NamFare đảm bảo có mặt tại hiện trường chỉ trong vòng 30 đến 60 phút kể từ khi tiếp nhận yêu cầu.
2.2.2. Quy trình làm việc thần tốc giúp doanh nghiệp giảm tối đa thời gian dừng máy
Mọi công đoạn từ chẩn đoán, tháo gỡ Spindle cũ, cẩu gá Spindle mới đến căn chỉnh hình học đều được thực hiện cuốn chiếu, chính xác và thần tốc, giúp cỗ máy sản xuất của bạn nhanh chóng hoạt động trở lại.
3. Dấu hiệu nhận biết Spindle máy CNC bị hỏng cần thay thế ngay
3.1. Các sự cố cơ khí và nhiệt độ trên trục chính
3.1.1. Spindle phát ra tiếng ồn lớn, rung lắc dữ dội khi tăng tốc độ quay
Khi vận hành ở tốc độ cao, nếu Spindle phát ra tiếng rít ken két, tiếng va đập cơ khí hoặc toàn bộ cụm trục chính bị rung lắc mạnh, đây là dấu hiệu rõ ràng cho thấy trọn bộ vòng bi/bạc đạn bên trong đã bị vỡ hoặc mòn nặng.
3.1.2. Trục chính bị nóng nhanh bất thường, bó kẹt không quay được hoặc bị đảo trục
Spindle bị tăng nhiệt độ quá cao chỉ sau vài phút khởi động, xuất hiện mùi khét nhẹ hoặc bị bó cứng hoàn toàn không thể quay bằng tay quay MPG. Đảo trục côn làm cho bầu kẹp dao bị đảo lắc khi quay.
3.2. Các sự cố điện tử và chất lượng sản phẩm
3.2.1. Biến tần báo lỗi quá dòng, quá tải, lỗi ngắn mạch cuộn dây Spindle
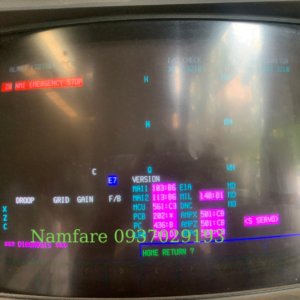
Màn hình bộ điều khiển hoặc biến tần (Inverter) liên tục báo mã lỗi Spindle Alarm (quá dòng, thấp áp, quá nhiệt). Ngay cả khi đã Reset, máy vẫn không thể ngắt lỗi do cuộn dây Stator bên trong Spindle đã bị chạm chập.
3.2.2. Sản phẩm gia công bị gợn sóng, sai lệch kích thước, mẻ dao cắt liên tục
Độ đảo côn Spindle vượt quá mức cho phép khiến chi tiết gia công ra xuất hiện các đường gợn sóng, không đạt độ bóng bề mặt, dao cắt bị mòn nhanh hoặc gãy liên tục do lực cắt không đều.
4. Nguyên nhân chính dẫn đến hư hỏng Spindle máy CNC
4.1. Nguyên nhân do vận hành và tải trọng
4.1.1. Gia công quá tải trọng cho phép, va đập gãy dao làm chấn động trục chính
Việc cài đặt chế độ cắt gọt quá dày (ăn dao quá sâu), ép máy chạy quá công suất thiết kế hoặc các sự cố va đập đài dao ($Crash$) làm chấn động mạnh lên cấu trúc Spindle, gây cong vênh trục và vỡ bạc đạn.
4.1.2. Không thực hiện quy trình chạy khởi động làm nóng Spindle trước khi làm việc
Bấm máy cho Spindle lao ngay vào cắt gọt ở tốc độ cao mà không qua bước chạy rà (Warm-up) đầu ca sẽ khiến mỡ bôi trơn chưa kịp trải đều, gây sốc nhiệt và làm cháy hạt bi bạc đạn nhanh chóng.
4.2. Nguyên nhân do môi trường và bảo dưỡng
4.2.1. Nước làm mát hoặc bụi phoi xâm nhập làm hỏng vòng bi và chạm chập cuộn dây
Hệ thống phớt chắn bụi/nước của Spindle bị lão hóa qua thời gian sử dụng, tạo điều kiện cho dung dịch tưới nguội và phoi vụn xâm nhập vào bên trong làm gỉ sét vòng bi và đứt mạch cuộn dây điện.
4.2.2. Hệ thống bôi trơn hoặc làm mát bằng nước/dầu cho Spindle bị trục trặc
Bơm dầu bôi trơn bị hỏng, đường ống tưới nguội tản nhiệt cho Spindle bị thông tắc hoặc máy Chiller làm lạnh bị mất gas khiến Spindle phải hoạt động trong tình trạng quá nhiệt kéo dài.
5. Năng lực cung cấp đa dạng các chủng loại Spindle CNC tại NamFare
5.1. Thay thế Spindle cho máy phay CNC và máy tiện CNC
5.1.1. Spindle thay dao tự động ATC (đầu BT30, BT40, BT50, HSK)
Sẵn kho trọn bộ các dòng Spindle phay CNC tích hợp cơ cấu rút dao tự động ATC, dùng chuẩn bầu kẹp dao BT30, BT40, BT50, HSK đáp ứng đa dạng yêu cầu từ gia công linh kiện điện tử đến phay khuôn mẫu hạng nặng.
5.1.2. Spindle truyền động qua dây đai (Belt drive), khớp nối trực tiếp (Direct drive) hoặc bánh răng
Cung cấp đầy đủ các kết cấu Spindle truyền động dây đai chịu tải tốt, Spindle nối trực tiếp tốc độ cao chống rung và Spindle hộp số bánh răng dành cho các dòng máy tiện, phay hạng nặng.
5.2. Thay thế Spindle làm mát bằng nước và làm mát bằng không khí
5.2.1. Spindle làm mát bằng nước chuyên dùng gia công kim loại, khuôn mẫu
Các dòng Spindle làm mát bằng dung dịch/nước sở hữu khả năng tản nhiệt tuyệt vời, hoạt động cực kỳ êm ái, chuyên dụng cho các dòng máy CNC gia công thép, inox, đồng, nhôm đòi hỏi độ chính xác cao.
5.2.2. Spindle làm mát bằng gió chuyên dùng gia công gỗ, nhôm, mica, phi kim
Cung cấp các dòng Spindle tích hợp quạt gió tản nhiệt tốc độ cao (từ 18.000 đến 24.000 vòng/phút), thích hợp cho các dòng máy CNC khắc gỗ, máy cắt nhôm nội thất, gia công tấm nhựa mica và phi kim.a
6. Chuyên thay thế Spindle cho các hệ điều hành phổ biến (Fanuc, Mitsubishi, Mazak)
6.1. Thay Spindle chuẩn kỹ thuật cho hệ điều hành Fanuc và Mitsubishi
6.1.1. Đồng bộ Encoder phản hồi tốc độ và góc quay cho hệ Fanuc
Khi thay thế Spindle cho máy CNC sử dụng hệ điều hành Fanuc (Fanuc 0i-MD, 0i-MF, 31i…), kỹ thuật viên NamFare tiến hành đồng bộ tín hiệu giữa Encoder phản hồi trục chính và bo mạch điều khiển Spindle Amplifier. Điều này đảm bảo máy nhận diện đúng tốc độ quay, thực hiện chính xác các chu trình taro ren (Rigid Tapping) và định vị góc dừng trục chính chuẩn xác khi thay dao.
6.1.2. Khai báo tham số Parameter Spindle chuẩn xác cho hệ Mitsubishi M70, M80
Đối với các dòng máy trang bị hệ điều hành Mitsubishi (M70, M80, E60…), việc thay Spindle đòi hỏi phải khai báo lại các tham số Parameter về dòng điện định mức, điện áp, tần số tối đa và hằng số thời gian gia tốc/giảm tốc. Kỹ sư NamFare cài đặt tham số chuẩn hãng giúp bộ Drive MDS nhận diện tối ưu Spindle mới, tránh cảnh báo lỗi quá dòng hoặc quá nhiệt.
6.2. Thay Spindle tốc độ cao cho các dòng máy Mazak, Okuma, Makino
6.2.1. Đáp ứng các dòng Spindle tốc độ cao từ 10000 đến 24000 vòng trên phút
NamFare sở hữu năng lực thay thế các dòng Spindle tốc độ cao đạt từ 10.000 đến 24.000 vòng/phút chuyên dùng cho máy phay khuôn mẫu chính xác cao hoặc phay nhôm tốc độ cao. Trục chính mới đáp ứng hoàn hảo tiêu chuẩn cân bằng động, không phát sinh nhiệt độ cao hay độ rung lắc khi chạy ở dải tốc độ tối đa.
6.2.2. Căn chỉnh góc định vị dừng trục chính chuẩn xác cho đài dao Mazak
Máy tiện/phay Mazak có cơ cấu thay dao và đài dao yêu cầu góc dừng Spindle ($Orientation$) có độ chính xác tuyệt đối. NamFare căn chỉnh vị trí cảm biến định vị góc dừng hoặc thông số cút góc dừng trong chương trình, đảm bảo tay gắp dao và đài dao khớp hoàn toàn với vấu cài trên bầu kẹp dao BT/HSK, loại bỏ nguy cơ va đập đài dao.
7. Quy trình thay Spindle máy CNC lấy liền 6 bước chuyên nghiệp
7.1. Các bước tháo dỡ và chẩn đoán
7.1.1. Bước 1: Tiếp nhận sự cố qua Hotline 0937 029 193 và kiểm tra thông số máy
Ngay khi tiếp nhận cuộc gọi qua Hotline/Zalo 0937 029 193, kỹ thuật viên ghi nhận thông tin model máy, mã Spindle hỏng, chuẩn đầu kẹp dao và công suất động cơ để chuẩn bị sẵn Spindle thay thế tương thích trong kho hàng.
7.1.2. Bước 2: Kỹ thuật viên đến xưởng tháo dỡ cụm Spindle hỏng an toàn
Kỹ thuật viên NamFare có mặt tại nhà xưởng, ngắt nguồn điện an toàn, tháo dỡ các đường ống cấp dầu/nước làm mát, dây cáp điện, hệ thống xả khí nén và tiến hành dùng cẩu chuyên dụng đưa cụm Spindle bị hỏng ra khỏi thân máy.
7.1.3. Bước 3: Kiểm tra độ đồng tâm, hệ thống dây cáp và trạm làm mát tản nhiệt
Trước khi gá Spindle mới, thợ kỹ thuật vệ sinh sạch bề mặt gá áo Spindle ($Spindle\ Housing$), kiểm tra độ phẳng, kiểm tra lại nguồn cấp điện từ biến tần/Drive và vệ sinh tổng thể hệ thống đường ống làm mát tản nhiệt.
7.2. Các bước lắp đặt, cân chỉnh và bàn giao
7.2.1. Bước 4: Tiến hành cẩu gá lắp Spindle mới chuẩn khớp nối và đường ống
Cẩu Spindle mới vào áo trục chính, siết chặt các bulong gá theo đúng lực tiêu chuẩn. Đấu nối lại toàn bộ hệ thống dây điện nguồn, dây cáp Encoder, ống dẫn khí nén xả phoi và đường ống nước tản nhiệt đúng sơ đồ kỹ thuật.
7.2.2. Bước 5: Cân bằng động, chỉnh độ đảo côn và gia công test mẫu thực tế
Dùng đồng hồ so chân gập đo độ đảo lỗ côn Spindle (yêu cầu độ đảo dưới 0.003mm). Tiến hành chạy rà thử nghiệm tăng dần tốc độ, kiểm tra nhiệt độ và trực tiếp phay/tiện test mẫu phôi thực tế cùng quản lý xưởng.
7.2.3. Bước 6: Bàn giao, dán tem bảo hành và hướng dẫn vận hành an toàn
Sau khi gia công mẫu đạt dung sai chuẩn, NamFare dán tem bảo hành chính thức, bàn giao máy cho xưởng và hướng dẫn nhân viên vận hành các quy tắc chạy rà, bảo dưỡng Spindle mới đúng cách.
8. Ưu điểm vượt trội của dịch vụ thay Spindle lấy liền tại NamFare
8.1. Tốc độ xử lý siêu tốc và linh kiện sẵn kho
8.1.1. Kho hàng NamFare luôn sẵn các dòng Spindle phổ biến thông dụng
NamFare chủ động lưu kho số lượng lớn các dòng Spindle thông dụng như BT30, BT40, BT50, Spindle làm mát bằng nước/gió với đa dạng dải công suất từ 3.7kW, 5.5kW, 7.5kW đến 15kW, giúp khách hàng không phải mất tuần chờ đợi nhập hàng từ nước ngoài.
8.1.2. Hoàn thành thay thế và đưa máy vào sản xuất ngay trong ngày
Nhờ quy trình chuẩn hóa và chuẩn bị sẵn vật tư, toàn bộ quá trình tháo lắp, căn chỉnh và gia công nghiệm thu được hoàn thành cấp tốc trong vòng 2 đến 5 giờ, giúp nhà xưởng đưa máy trở lại dây chuyền sản xuất ngay trong ngày.
8.2. Kỹ thuật căn chỉnh chính xác tuyệt đối
8.2.1. Sử dụng đồng hồ so chân gập và thiết bị đo độ đảo côn chuyên dụng
NamFare trang bị đầy đủ dụng cụ đo đạc chuẩn xác cao như đồng hồ so chân gập Thụy Sĩ/Nhật Bản độ chia 0.001mm, thanh kiểm chuẩn côn ($Master\ Bar$) để đảm bảo Spindle sau khi thay thế đạt chuẩn dung sai khắt khe nhất.
8.2.2. Triệt tiêu hoàn toàn độ rơ lắc, đảm bảo độ chính xác hình học ban đầu
Nhờ thao tác căn chỉnh chính xác chuẩn cơ khí, cụm trục chính mới triệt tiêu hoàn toàn độ rơ dọc trục và rơ hướng kính, giúp bề mặt chi tiết gia công đạt độ bóng cao, nâng cao tuổi thọ dao cắt.
9. Bảng giá thay Spindle máy CNC Bình Dương minh bạch năm 2026
9.1. Các yếu tố quyết định đến chi phí thay Spindle
9.1.1. Dạng Spindle (Spindle cơ, Spindle quấn dây, Spindle tốc độ cao ATC)
Chi phí thay thế phụ thuộc vào kết cấu của Spindle: các dòng Spindle cơ truyền động dây đai có chi phí tối ưu nhất; trong khi các dòng Motor Spindle tích hợp tốc độ cao có cơ cấu rút dao tự động ATC đòi hỏi kỹ thuật cao hơn.
9.1.2. Thương hiệu, công suất, tốc độ quay và kích thước đầu kẹp dao
Dải giá phụ thuộc trực tiếp vào thương hiệu xuất xứ (Đài Loan, Nhật Bản, Châu Âu), công suất động cơ (kW), tốc độ tối đa (vòng/phút) và chuẩn đầu kẹp dao (BT30, BT40, BT50).
9.2. Cam kết về giá thành dịch vụ của NamFare
9.2.1. Báo giá trọn gói cạnh tranh nhất thị trường Bình Dương
NamFare cung cấp bảng giá trọn gói bao gồm linh kiện Spindle, chi phí nhân công tháo lắp, vật tư phụ gia và công căn chỉnh tận xưởng với mức giá cạnh tranh nhất khu vực Bình Dương.
9.2.2. Tuyệt đối không phát sinh chi phí sau khi đã thống nhất hợp đồng
Mọi khoản chi phí đều được thống nhất rõ ràng trước khi triển khai. NamFare cam kết giữ nguyên mức giá báo ban đầu, tuyệt đối không phát sinh bất kỳ khoản phí phụ nào trong suốt quá trình thi công.
10. Dịch vụ sửa chữa, mài côn và thay bạc đạn Spindle tiết kiệm chi phí
10.1. Phương án phục hồi Spindle cũ khi chưa cần thay mới
10.1.1. Thay trọn bộ vòng bi bạc đạn Spindle cấp chính xác P4, P2 chịu tốc độ cao
Trường hợp cuộn dây điện và thân trục chính còn tốt nhưng chỉ bị rơ lắc do mòn vòng bi, NamFare cung cấp giải pháp thay trọn bộ vòng bi/bạc đạn gốm hoặc thép mạ cấp chính xác P4, P2 chuyên dụng cho Spindle tốc độ cao từ các hãng NSK, SKF, FAG.
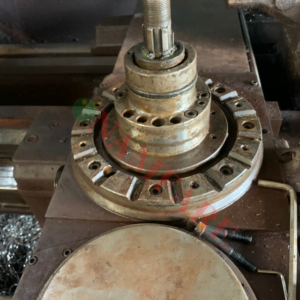
10.1.2. Mài lỗ côn Spindle tại chỗ xử lý xước vết, méo côn do va đập
Nếu lỗ côn Spindle bị xước vệt hoặc méo do sự cố va gãy dao, NamFare triển khai công nghệ mài côn Spindle trực tiếp tại chỗ trên máy mà không cần tháo gỡ toàn bộ cụm trục, giúp phục hồi độ tiếp xúc bề mặt côn trên 90%.
10.2. Cân bằng động Spindle chống rung lắc
10.2.1. Đo kiểm và cân bằng động khử độ mất cân bằng lực quay tâm
Sử dụng máy đo và cân bằng động chuyên dụng để kiểm tra, bổ sung khối lượng cân bằng trên đầu Spindle, triệt tiêu lực ly tâm gây rung lắc khi máy vận hành ở dải vòng quay cao.
10.2.2. Tiết kiệm từ 40 đến 60% chi phí so với việc thay mới toàn bộ
Giải pháp sửa chữa, thay bạc đạn và mài côn Spindle giúp nhà xưởng phục hồi đến 95% hiệu suất hoạt động ban đầu của Spindle với mức chi phí tiết kiệm từ 40 đến 60% so với ngân sách thay mới trọn bộ.
11. Đội ngũ kỹ sư thay Spindle giàu kinh nghiệm của NamFare
11.1. Trình độ chuyên môn sâu về cơ khí chính xác và điện tử
11.1.1. Đội ngũ thợ tay nghề cao, thành thạo kết cấu Spindle phức tạp
Đội ngũ kỹ sư tại NamFare đều am hiểu tường tận cấu trúc cơ khí lẫn mạch điện tử của các chủng loại Spindle. Từ Spindle dạng rời truyền động đai đến các cụm Motor Spindle đúc liền khối tích hợp xilanh rút dao thủy lực/khí nén, kỹ thuật viên NamFare đều thao tác thành thạo và chính xác.
11.1.2. Tác phong công nghiệp, cẩn thận trong từng thao tác tháo lắp chi tiết
Quá trình tháo lắp Spindle đòi hỏi sự tỉ mỉ tuyệt đối để không làm trầy xước áo trục, hỏng ren hay biến dạng cơ cấu kẹp dao. Thợ NamFare luôn tuân thủ quy trình an toàn, bọc lót bảo vệ các linh kiện nhạy cảm và vệ sinh sạch sẽ khu vực làm việc trước khi bàn giao.
11.2. Am hiểu sơ đồ đấu nối và cài đặt biến tần Spindle
11.2.1. Cài đặt chuẩn tham số dòng điện, tần số cho bộ biến tần điều khiển
Sau khi cẩu gá Spindle mới, kỹ sư NamFare trực tiếp cài đặt lại các thông số trên bộ biến tần (Inverter) hoặc Spindle Drive: thiết lập tần số cơ sở, điện áp định mức, dòng điện bảo vệ quá tải và dải tần số hoạt động tối đa (400Hz, 800Hz…) giúp động cơ chạy êm, mát và đúng công suất thiết kế.
11.2.2. Xử lý triệt để các lỗi nhiễu tín hiệu Encoder phản hồi
Tín hiệu từ Encoder Spindle rất dễ bị nhiễu bởi dòng điện công suất cao trong tủ điện. NamFare xử lý triệt để các sự cố trôi góc dừng, sai số taro ren bằng cách kiểm tra dây cáp bọc kim chống nhiễu, nối đất an toàn và căn chỉnh sóng tín hiệu chuẩn xác.
12. Dịch vụ bảo trì và kiểm tra hệ thống làm mát Spindle đi kèm
12.1. Bảo dưỡng trạm làm mát tản nhiệt bằng nước/dầu (Chiller)
12.1.1. Vệ sinh đường ống, kiểm tra bơm tản nhiệt và chất làm mát Spindle
Khi thay Spindle mới, kỹ thuật viên NamFare luôn tiến hành kiểm tra tổng thể hệ thống tản nhiệt đi kèm. Dịch vụ bao gồm súc rửa đường ống dẫn, kiểm tra áp lực bơm tản nhiệt và đo độ biến chất của dung dịch làm mát (nước cất/dầu tản nhiệt chuyên dụng).
12.1.2. Xử lý sự cố máy Chiller không làm lạnh khiến Spindle bị quá nhiệt
Trường hợp máy làm lạnh Chiller bị thiếu gas, hỏng lốc nén hay kẹt van điều tiết làm nhiệt độ nước làm mát tăng cao, NamFare sẽ tư vấn và hỗ trợ xử lý ngay để bảo vệ Spindle mới thay không bị quá nhiệt gây cháy cuộn dây.
12.2. Kiểm tra hệ thống khí nén thổi lỗ côn Spindle
12.2.1. Căn chỉnh áp suất khí nén thổi sạch bụi phoi khi thay dao tự động
Luồng khí thổi qua tâm Spindle khi mở ngàm kẹp dao có tác dụng thổi sạch phoi vụn bám vào lỗ côn. NamFare điều chỉnh áp suất khí nén đạt chuẩn (từ 5 đến 7 bar), đảm bảo lỗ côn luôn sạch sẽ, tránh hiện tượng phoi kẹt gây méo côn hoặc đảo bầu kẹp dao.
12.2.2. Kiểm tra van tiết lưu và đường ống cấp dầu bôi trơn sương mù
Đối với các dòng Spindle bôi trơn dạng khí nén pha sương (Air-Oil Lubrication), thợ kỹ thuật tiến hành kiểm tra bộ trộn dầu-khí, đảm bảo lượng dầu bôi trơn béc phun cấp cho vòng bi đúng tỷ lệ, giúp Spindle hoạt động bền bỉ ở tốc độ cao.
13. Phạm vi phục vụ thay Spindle tận xưởng trên toàn tỉnh Bình Dương
13.1. Phục vụ cấp tốc tại các Khu công nghiệp trọng điểm
13.1.1. Thay Spindle tận nơi tại KCN VSIP I, II, III; KCN Mỹ Phước 1, 2, 3, 4
NamFare bố trí các đội kỹ thuật lưu động thường trực tại khu vực KCN VSIP và Mỹ Phước. Ngay khi nhận cuộc gọi cứu hộ Spindle, đội ngũ kỹ thuật sẽ có mặt tại nhà xưởng trong thời gian ngắn nhất để tiến hành khảo sát và thay thế.
13.1.2. Phục vụ nhanh tại KCN Sóng Thần, Nam Tân Uyên, Bến Cát, Đất Cuốc, Kim Huy…
Phủ sóng dịch vụ tại toàn bộ các KCN trọng điểm thuộc Bình Dương: Sóng Thần 1-2-3, Nam Tân Uyên, Bến Cát, Đất Cuốc, Kim Huy, Đại Đăng, Đồng An… Đảm bảo hỗ trợ kỹ thuật tận nơi 24/7.
13.2. Phục vụ tại các thành phố và thị xã trên địa bàn
13.2.1. Dịch vụ tận xưởng tại TP Thủ Dầu Một, TP Thuận An, TP Dĩ An
Cung cấp dịch vụ thay thế, sửa chữa và cân chỉnh Spindle cấp tốc cho các công ty, xưởng gia công cơ khí phụ trợ nội thành TP Thủ Dầu Một, Thuận An và Dĩ An.
13.2.2. Hỗ trợ kỹ thuật tại TP Tân Uyên, TP Bến Cát và các khu vực lân cận
Sẵn sàng điều xe lưu động chở theo Spindle thay thế và thiết bị đo kiểm đến tận xưởng tại TP Tân Uyên, TP Bến Cát, Phú Giáo, Dầu Tiếng cũng như các khu vực giáp ranh như Đồng Nai, TP.HCM.
14. Chính sách bảo hành dài hạn cho dịch vụ thay Spindle
14.1. Thời gian và điều kiện bảo hành sản phẩm
14.1.1. Bảo hành chính hãng từ 6 đến 12 tháng đối với Spindle thay mới
Tất cả các dòng Spindle mới do NamFare cung cấp và thay thế đều được bảo hành chính hãng từ 6 đến 12 tháng (tùy thuộc vào chủng loại và điều kiện vận hành của nhà xưởng).
14.1.2. Dán tem và cấp phiếu bảo hành chi tiết sau khi nghiệm thu
Sau khi máy chạy thử đạt dung sai kỹ thuật và khách hàng ký biên bản nghiệm thu, NamFare dán tem bảo hành niêm phong trên thân Spindle và cấp phiếu bảo hành ghi rõ thời hạn cũng như cam kết dịch vụ.
14.2. Hỗ trợ kỹ thuật sau khi bàn giao
14.2.1. Xử lý sự cố phát sinh miễn phí 100% trong thời gian bảo hành
Trường hợp Spindle phát sinh lỗi kỹ thuật do nhà sản xuất hoặc do thao tác lắp đặt trong thời gian bảo hành, NamFare cam kết cử thợ đến kiểm tra và khắc phục hoàn toàn miễn phí 100%.
14.2.2. Tư vấn từ xa qua Zalo/Video Call hướng dẫn bảo dưỡng trọn đời
Đội ngũ kỹ sư NamFare luôn sẵn sàng kết nối qua Zalo/Video Call để hỗ trợ giải đáp thắc mắc, tư vấn quy trình bảo dưỡng trạm làm mát và hướng dẫn xử lý các hiện tượng bất thường trong suốt quá trình sử dụng.
15. Đánh giá từ các doanh nghiệp đã sử dụng dịch vụ của NamFare
15.1. Phản hồi về tốc độ thực hiện lấy liền
15.1.1. Khách hàng đánh giá cao khả năng cứu hộ xử lý máy dừng đột xuất
Nhiều chủ xưởng cơ khí tại KCN VSIP II và Mỹ Phước 3 chia sẻ sự hài lòng trước khả năng ứng cứu thần tốc của NamFare. Việc thay xong Spindle và bàn giao máy vận hành ngay trong ngày giúp doanh nghiệp giải tỏa áp lực dừng máy.
15.1.2. Giúp doanh nghiệp bảo vệ tiến độ giao hàng cho đối tác xuất khẩu
Nhờ dịch vụ lấy liền, các xưởng sản xuất linh kiện phụ trợ xuất khẩu không bị đứt gãy tiến độ, tránh được các khoản phạt chậm hợp đồng từ các đối tác nước ngoài.
15.2. Đánh giá về chất lượng vận hành sau khi thay Spindle
15.2.1. Máy chạy êm ái, gia công chi tiết bóng đẹp, đạt tiêu chuẩn kích thước
Spindle mới được cân chỉnh chuẩn cơ khí giúp máy CNC vận hành vô cùng êm ái, giảm độ ồn nhà xưởng rõ rệt. Sản phẩm gia công đạt độ bóng bề mặt vượt trội, dung sai đáp ứng khắt khe bản vẽ kỹ thuật.
15.2.2. Mức độ tin tưởng cao từ các xưởng cơ khí FDI và doanh nghiệp tư nhân
Sự chuyên nghiệp, minh bạch trong báo giá và cam kết bảo hành uy tín đã giúp NamFare trở thành đối tác kỹ thuật tin cậy lâu dài của hàng trăm doanh nghiệp FDI Nhật Bản, Đài Loan và xưởng cơ khí tư nhân tại Bình Dương.
16. Hướng dẫn quy trình chạy rà (Warm-up) Spindle mới thay
16.1. Tầm quan trọng của việc chạy rà Spindle mới
16.1.1. Giúp mỡ bôi trơn phân bố đều trong các hạt bi của Spindle
Spindle mới thay hoặc vừa được phục hồi thường chứa lớp mỡ bôi trơn bảo quản chưa dàn đều. Việc chạy rà (Warm-up) ở các dải tốc độ từ thấp đến cao giúp mỡ tản đều vào từng hạt bi gốm/thép và rãnh trượt, ngăn ngừa hiện tượng ma sát cục bộ làm cháy bạc đạn.
16.1.2. Tránh hiện tượng sốc nhiệt và kéo dài tuổi thọ vận hành cho trục chính
Chạy rà đúng quy trình giúp các chi tiết cơ khí và cuộn dây Stator giãn nở nhiệt từ từ, thích nghi với môi trường làm việc thực tế, loại bỏ nguy cơ sốc nhiệt sinh ra từ tốc độ quay cao đột ngột.
16.2. Các bước chạy rà tốc độ tăng dần chuẩn kỹ thuật
16.2.1. Chạy ở tốc độ thấp trong khoảng 20 đến 30 phút ban đầu
Khởi động Spindle ở mức 20% đến 30% tốc độ tối đa (ví dụ: khoảng 1.000 – 2.000 vòng/phút) và giữ nguyên trạng thái không tải trong vòng 20–30 phút. Lắng nghe tiếng động cơ và kiểm tra mức nhiệt trên áo Spindle.
16.2.2. Tăng dần tốc độ theo từng nấc và theo dõi nhiệt độ thân Spindle
Tiếp tục tăng tốc độ lên mức 50%, 75% và cuối cùng là 100% tốc độ thiết kế, mỗi nấc duy trì trong 15–20 phút. Nếu nhiệt độ thân Spindle ổn định dưới 45–50°C và không xuất hiện âm thanh bất thường, quá trình chạy rà hoàn tất thành công.
17. Những lưu ý quan trọng giúp kéo dài tuổi thọ Spindle máy CNC
17.1. Lưu ý trong quá trình thao tác vận hành
17.1.1. Không sử dụng bầu kẹp dao (Tool holder) bị hoen gỉ, móp méo lỗ côn
Sử dụng các đầu bầu kẹp dao BT/HSK bị hoen gỉ, biến dạng hoặc dính phoi bẩn sẽ làm hỏng trực tiếp bề mặt lỗ côn Spindle, gây mất độ đồng tâm và sinh ra lực văng ly tâm cực lớn khi quay tốc độ cao.
17.1.2. Lựa chọn chế độ cắt gọt phù hợp, tránh ép máy quá tải trong thời gian dài
Thiết lập chiều sâu cắt ($DOC$), tốc độ tiến dao ($F$) và tốc độ quay ($S$) phù hợp với từng loại vật liệu gia công (thép hard, nhôm, gang, inox). Tránh tình trạng ép Spindle chạy quá công suất định mức gây sụt áp biến tần và vỡ hạt bi.
17.2. Vệ sinh và bảo dưỡng hàng ngày
17.2.1. Quét sạch phoi và lau khô lỗ côn Spindle sau mỗi ca làm việc
Sau khi kết thúc ca gia công, kỹ thuật viên cần dùng khăn sạch lau khô dung dịch tưới nguội đọng lại và quét sạch phoi vụn bám dính bên trong bề mặt côn Spindle.
17.2.2. Kiểm tra mực nước/dầu làm mát tản nhiệt trước khi bấm máy chạy
Đảm bảo trạm máy tản nhiệt Chiller luôn hoạt động ổn định, kiểm tra mức dung dịch làm mát và quạt gió trước khi bấm khởi động ca máy mới nhằm đảm bảo Spindle luôn được tản nhiệt kịp thời.
18. Lý do Công ty TNHH NamFare là lựa chọn số 1 tại Bình Dương
18.1. Uy tín thương hiệu và năng lực thực tế
18.1.1. Nhiều năm kinh nghiệm chuyên sâu trong ngành dịch vụ kỹ thuật máy CNC
NamFare tích lũy hơn 10 năm kinh nghiệm xử lý sự cố cơ điện tử máy CNC tại Bình Dương, am hiểu sâu sắc kết cấu từ các dòng máy đời cổ đến các dòng máy gia công 5 trục hiện đại.
18.1.2. Trang thiết bị đo kiểm hiện đại, kho linh kiện phong phú
Sở hữu phòng Lab đo kiểm chuyên dụng, dụng cụ đo độ đảo chuẩn xác 0.001mm cùng kho linh kiện Spindle sẵn có, NamFare tự tin giải quyết mọi yêu cầu thay thế khắt khe của khách hàng.
18.2. Dịch vụ khách hàng tận tâm và chi phí tối ưu
18.2.1. Tối ưu chi phí cho nhà xưởng nhờ giải pháp kỹ thuật chính xác
Bắt đúng lỗi, đưa ra giải pháp sửa chữa hoặc thay mới phù hợp giúp doanh nghiệp tiết kiệm tối đa ngân sách vận hành mà vẫn đảm bảo hiệu suất dây chuyền sản xuất.
18.2.2. Đồng hành cùng sự phát triển ổn định của khách hàng
NamFare không chỉ bán dịch vụ mà còn là đối tác kỹ thuật lâu dài, hỗ trợ tư vấn và cứu hộ kỹ thuật 24/7 giúp nhà xưởng duy trì hoạt động sản xuất an toàn, liên tục.
19. Các câu hỏi thường gặp (FAQ) về dịch vụ thay Spindle lấy liền
19.1. Thời gian thay Spindle máy CNC mất bao lâu?
19.1.1. Tùy thuộc dòng máy, trung bình hoàn thành từ 2 đến 5 giờ ngay tại xưởng
Với các dòng máy phay/tiện tiêu chuẩn có Spindle sẵn kho, quy trình tháo gỡ, lắp đặt và căn chỉnh hình học hoàn tất ngay tại xưởng chỉ trong vòng 2 đến 5 giờ, giúp máy đi vào sản xuất ngay trong ngày.
19.2. Spindle thay mới có đảm bảo độ chính xác như ban đầu không?
19.2.1. NamFare cam kết đo kiểm đạt độ chính xác tương đương hoặc hơn Spindle cũ
Mọi Spindle sau khi gá lắp đều được NamFare đo kiểm độ đảo côn, độ đồng tâm và chạy thử nghiệm phôi mẫu thực tế bằng thiết bị đo chuyên dụng. Chúng tôi cam kết máy đạt độ chính xác tương đương tiêu chuẩn xuất xưởng của nhà sản xuất.
20. Thông tin liên hệ Công ty TNHH NamFare – Thay Spindle gọi ngay 0937 029 193
20.1. Kênh liên hệ chính thức
20.1.1. Tên đơn vị
CÔNG TY TNHH NAMFARE
20.1.2. Hotline và Zalo tư vấn cấp tốc
0937 029 193
20.1.3. Khu vực phục vụ
Tận nơi tại tất cả các KCN, thành phố, thị xã trên địa bàn tỉnh Bình Dương và khu vực miền Nam (TP.HCM, Đồng Nai, Long An, Tây Ninh…).
20.2. Lời kêu gọi hành động (Call to Action)
20.2.1. Liên hệ ngay 0937 029 193 để được tư vấn và hỗ trợ thay Spindle máy CNC lấy liền!
Khi Spindle máy CNC gặp sự cố rung lắc, bó kẹt hay báo lỗi Alarm, đừng ngần ngại nhấc máy gọi ngay Hotline/Zalo 0937 029 193. Đội ngũ kỹ sư NamFare sẵn sàng lên đường hỗ trợ cứu hộ cấp tốc!
20.2.2. NamFare – Nhanh chóng, Chuyên nghiệp, Tối ưu hiệu quả sản xuất cho nhà xưởng bạn!
Chúng tôi cam kết mang lại giải pháp thay Spindle Cấp tốc – Chuẩn kỹ thuật – Bền bỉ dài lâu, giúp nhà xưởng của bạn luôn duy trì tiến độ sản xuất tối ưu.
XEM THÊM:
Công Ty Sửa Chữa Máy Phay Tiện CNC Tại Thành Phố Vinh Nghệ An