

Sửa Chữa Máy CNC Bình Dương: Nguyên Nhân Máy Mất Gốc, Sai Tọa Độ Và Cách Khắc Phục
Máy CNC đang gia công ổn định nhưng sau khi khởi động lại, thay dao hoặc thực hiện thao tác về gốc, trục máy không trở về đúng vị trí? Sản phẩm xuất hiện tình trạng lệch kích thước, dao chạy sai đường hoặc màn hình hiển thị tọa độ bất thường? Đây có thể là dấu hiệu máy CNC bị mất gốc hoặc sai tọa độ.
Sự cố này ảnh hưởng trực tiếp đến độ chính xác gia công, tiến độ đơn hàng và chi phí nguyên vật liệu. Với xưởng cơ khí, chỉ một lần dao chạy sai vị trí cũng có thể làm hỏng phôi hoặc gây va chạm với đồ gá. Trong xưởng gỗ, sai tọa độ còn khiến chi tiết không lắp ghép được dù bề mặt gia công vẫn đẹp.
Để xử lý hiệu quả, người vận hành cần xác định máy đang mất gốc máy, sai gốc phôi hay gặp vấn đề ở hệ thống truyền động. Bài viết dưới đây phân tích nguyên nhân và cách kiểm tra thực tế, đồng thời chỉ ra trường hợp nên liên hệ đơn vị sửa chữa máy CNC Bình Dương để tránh làm lỗi nghiêm trọng hơn.
1. Máy CNC mất gốc, sai tọa độ là hiện tượng gì?
Hai khái niệm mất gốc và sai tọa độ thường bị nhầm lẫn vì đều khiến dao chạy không đúng vị trí mong muốn. Tuy nhiên, chúng có bản chất khác nhau.
Máy CNC bị mất gốc máy
Gốc máy (Machine Zero hoặc Reference Point) là vị trí tham chiếu được hệ thống điều khiển sử dụng để xác định vị trí các trục. Khi khởi động, nhiều dòng máy yêu cầu người vận hành thực hiện thao tác về gốc để bộ điều khiển xác lập lại vị trí tham chiếu.
Máy có thể bị mất gốc khi bộ điều khiển không nhận được tín hiệu tham chiếu hoặc không xác định chính xác vị trí của trục.
Biểu hiện thường gặp gồm:
– Máy yêu cầu thực hiện thao tác về gốc sau khi bật nguồn.
– Trục X, Y hoặc Z không thể hoàn thành hành trình về gốc.
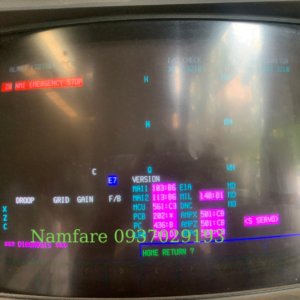
– Máy báo lỗi Reference Return, Home, Overtravel hoặc lỗi liên quan đến trục.
– Trục dừng giữa chừng, chạy quá vị trí hoặc di chuyển bất thường khi về gốc.
– Vị trí tham chiếu thay đổi sau mỗi lần khởi động.
Máy CNC bị sai tọa độ gia công
Sai tọa độ là tình trạng vị trí dao thực tế không trùng với vị trí được yêu cầu trong chương trình gia công.
Ví dụ, người vận hành đã gá phôi và thiết lập gốc tọa độ, nhưng sau khi chạy chương trình, chi tiết lại bị lệch kích thước hoặc vị trí lỗ khoan không đúng bản vẽ.
Nguyên nhân có thể liên quan đến gốc phôi, bù dao, thông số điều khiển, Encoder hoặc hệ thống truyền động.
Điểm cần nhớ: Máy vẫn có thể về gốc bình thường nhưng gia công sai tọa độ. Ngược lại, máy mất gốc không đồng nghĩa mọi thông số tọa độ đều đã bị thay đổi.
2. Dấu hiệu nhận biết máy CNC đang gặp lỗi mất gốc hoặc sai tọa độ
Quan sát biểu hiện của máy giúp khoanh vùng nguyên nhân trước khi tiến hành kiểm tra.
| Biểu hiện | Khả năng cần kiểm tra |
|---|---|
| Máy không thực hiện được thao tác về gốc | Cảm biến gốc, công tắc hành trình, dây tín hiệu |
| Trục chạy quá điểm tham chiếu | Tín hiệu gốc, thông số hành trình, điều khiển |
| Máy về gốc được nhưng gia công lệch | Gốc phôi, bù dao, chương trình |
| Tọa độ hiển thị thay đổi bất thường | Encoder, Servo, dữ liệu vị trí |
| Sau khi tắt mở máy phải căn chỉnh lại | Hệ thống tham chiếu, pin lưu dữ liệu hoặc cấu hình tùy dòng máy |
| Chỉ một trục bị sai vị trí | Cảm biến, truyền động hoặc thông số riêng của trục đó |
Không nên kết luận ngay rằng bộ điều khiển bị hỏng chỉ dựa trên một biểu hiện. Cùng một hiện tượng có thể xuất phát từ nhiều bộ phận khác nhau.
3. Nguyên nhân khiến máy CNC mất gốc, sai tọa độ
3.1. Cảm biến gốc hoặc công tắc hành trình gặp sự cố
Cảm biến gốc có nhiệm vụ gửi tín hiệu về bộ điều khiển khi trục đi đến vị trí tham chiếu. Nếu cảm biến bị hỏng, lệch vị trí, bám bụi kim loại hoặc không nhận đủ nguồn cấp, máy có thể không xác định được điểm gốc.
Đối với xưởng cơ khí, bụi kim loại, dầu làm mát và rung động trong quá trình sản xuất có thể ảnh hưởng đến kết nối hoặc hoạt động của cảm biến.
Hướng kiểm tra: Quan sát vị trí lắp cảm biến, kiểm tra dây dẫn và đầu nối, đồng thời xem trạng thái tín hiệu đầu vào trên bộ điều khiển nếu có chức năng giám sát. Không tự ý di chuyển cảm biến khi chưa đánh dấu vị trí ban đầu.
3.2. Encoder phản hồi sai vị trí
Encoder là bộ phận phản hồi thông tin về vị trí hoặc tốc độ của động cơ về hệ thống điều khiển. Nếu Encoder, cáp tín hiệu hoặc đầu nối gặp lỗi, bộ điều khiển có thể nhận dữ liệu vị trí không chính xác.
Một số biểu hiện có thể đi kèm:
– Tọa độ trục hiển thị không ổn định.
– Máy phát sinh cảnh báo liên quan đến phản hồi vị trí.
– Trục Servo hoạt động bất thường.
– Lỗi xuất hiện sau khi tháo lắp động cơ hoặc dây Encoder.
Cần kiểm tra cả Encoder, cáp và đầu nối trước khi quyết định thay linh kiện CNC. Không nên mặc định động cơ Servo hỏng chỉ vì máy báo lỗi vị trí.
3.3. Driver Servo hoặc động cơ Servo hoạt động không ổn định
Driver Servo điều khiển động cơ di chuyển theo lệnh từ bộ điều khiển. Khi Driver báo lỗi, mất tín hiệu hoặc động cơ không đáp ứng đúng yêu cầu, vị trí trục có thể không đạt như mong muốn.
Các nguyên nhân có thể gồm nguồn cấp không ổn định, cáp kết nối lỗi, quá tải cơ khí, phanh động cơ không nhả hoặc sự cố bên trong Driver.
Nếu trục bị trượt, rung hoặc không di chuyển đúng quãng đường, cần kiểm tra đồng thời phần điện và cơ khí thay vì chỉ điều chỉnh tọa độ trên màn hình.
3.4. Khớp nối, vít me bi hoặc hệ truyền động bị rơ
Không phải mọi trường hợp sai tọa độ đều bắt nguồn từ phần điện tử. Hệ thống cơ khí cũng có thể gây ra sai số.
Một số bộ phận cần lưu ý:
– Khớp nối giữa động cơ và vít me bị lỏng hoặc hư hỏng.
– Vít me bi có độ rơ bất thường.
– Ray trượt hoặc ổ bi bị mòn.
– Cơ cấu truyền động bị kẹt do bụi bẩn hoặc thiếu bôi trơn.
– Bàn máy hoặc cụm gá lắp không còn ổn định.
Nếu máy thường sai vị trí khi đổi chiều di chuyển, cần kiểm tra độ rơ cơ khí và khả năng bù khe hở. Không nên khắc phục bằng cách thay đổi thông số bù khi chưa xác định tình trạng thực tế.
3.5. Gốc phôi và thông số bù dao được thiết lập sai
Đây là nguyên nhân dễ bị bỏ qua khi máy vẫn hoạt động bình thường nhưng sản phẩm gia công không đúng kích thước.
Trong quá trình vận hành, người dùng có thể thiết lập nhầm gốc phôi, nhập sai giá trị bù dao hoặc gọi nhầm hệ tọa độ làm việc. Chương trình CNC vẫn chạy nhưng toàn bộ đường chạy dao có thể bị dịch chuyển.
Cần kiểm tra:
– Vị trí gốc phôi đã được xác lập đúng chưa.
– Chương trình đang sử dụng đúng hệ tọa độ làm việc không.
– Giá trị bù chiều dài và bán kính dao có chính xác không.
– Có thao tác chỉnh sửa Offset trước khi phát sinh lỗi không.
Không nên xóa hoặc ghi đè toàn bộ dữ liệu Offset khi chưa sao lưu và xác định được giá trị cần khôi phục.
3.6. Pin lưu dữ liệu hoặc bộ điều khiển gặp vấn đề
Một số hệ thống CNC sử dụng pin để duy trì dữ liệu trong những điều kiện nhất định. Khi pin yếu hoặc mất nguồn dự phòng, máy có thể phát sinh cảnh báo hoặc mất một số dữ liệu được lưu giữ.
Tùy cấu hình máy, dữ liệu bị ảnh hưởng có thể liên quan đến tham số, chương trình hoặc thông tin vị trí. Không phải dòng máy nào cũng có cơ chế lưu và phục hồi giống nhau.
Nếu lỗi xuất hiện sau thời gian mất điện, thay pin hoặc bảo trì tủ điện, cần kiểm tra lịch sử cảnh báo và dữ liệu cấu hình. Việc khôi phục tham số nên do người có chuyên môn thực hiện.
4. Cách kiểm tra và khắc phục máy CNC mất gốc sai tọa độ
Để tránh thay nhầm linh kiện, nên kiểm tra theo thứ tự từ những nguyên nhân đơn giản đến các bộ phận chuyên sâu.
Bước 1: Dừng gia công và ghi nhận tình trạng lỗi
Nếu máy đang chạy sai đường hoặc có nguy cơ va chạm, hãy dừng chương trình theo quy trình an toàn của máy. Ghi lại mã Alarm, trục gặp lỗi, thời điểm xuất hiện và thao tác ngay trước khi xảy ra sự cố.
Thông tin này giúp kỹ thuật viên khoanh vùng nhanh hơn, đặc biệt khi lỗi chỉ xuất hiện sau một thao tác cụ thể.
Bước 2: Kiểm tra gốc máy và gốc phôi
Xác định máy không thể về gốc hay chỉ gia công sai vị trí. Nếu máy về gốc bình thường, hãy kiểm tra hệ tọa độ làm việc, gốc phôi và giá trị bù dao.
Nếu máy không thể về gốc, cần chuyển hướng kiểm tra sang cảm biến, công tắc hành trình, tín hiệu phản hồi và hệ thống điều khiển.
Bước 3: Kiểm tra cảm biến và dây tín hiệu
Quan sát cảm biến gốc, công tắc hành trình, đầu nối và dây dẫn. Tìm dấu hiệu đứt dây, lỏng giắc, bám bẩn hoặc hư hỏng vật lý.
Việc đo kiểm điện áp và tín hiệu cần thực hiện theo tài liệu kỹ thuật của máy. Không đấu tắt cảm biến để ép máy chạy vì có thể làm mất chức năng bảo vệ hành trình.
Bước 4: Kiểm tra Servo, Encoder và hệ truyền động
Nếu cảm biến hoạt động bình thường nhưng vị trí trục vẫn không chính xác, cần kiểm tra Driver Servo, Encoder, động cơ, khớp nối và vít me bi.
Kỹ thuật viên có thể cần sử dụng thiết bị đo và phần mềm chẩn đoán để xác định lỗi nằm ở phần phản hồi, điều khiển hay cơ khí.
Bước 5: Khôi phục thông số và chạy thử có kiểm soát
Chỉ hiệu chỉnh tham số khi đã xác định đúng nguyên nhân và có dữ liệu gốc để đối chiếu. Sau khi xử lý, cần kiểm tra khả năng về gốc của từng trục, độ lặp lại vị trí và độ chính xác gia công.
Nên chạy thử ở chế độ an toàn, tốc độ phù hợp và không đặt phôi có giá trị cao cho đến khi xác nhận máy hoạt động ổn định.
Cảnh báo: Không tự ý thay đổi tham số Servo, tham số tọa độ máy hoặc xóa dữ liệu hệ thống chỉ để làm mất cảnh báo. Một thao tác sai có thể khiến máy chạy vượt hành trình hoặc va chạm cơ khí.
5. Khi nào nên gọi dịch vụ sửa chữa máy CNC Bình Dương?
Người vận hành có thể kiểm tra các lỗi đơn giản như gốc phôi, chương trình hoặc đầu nối bên ngoài. Tuy nhiên, nên nhờ kỹ thuật chuyên môn khi gặp những tình huống sau:
– Máy không thể thực hiện thao tác về gốc dù đã kiểm tra các kết nối cơ bản.
– Một hoặc nhiều trục liên tục báo lỗi Servo, Encoder hoặc Reference.
– Tọa độ thay đổi bất thường sau khi tắt và khởi động lại.
– Máy có hiện tượng trượt trục, rung mạnh hoặc phát tiếng động lạ.
– Đã căn chỉnh gốc phôi nhưng sản phẩm vẫn sai kích thước.
– Máy mất dữ liệu tham số hoặc phát sinh lỗi sau khi sửa chữa tủ điện.
Khi liên hệ đơn vị sửa chữa, chủ xưởng nên chuẩn bị ảnh màn hình Alarm, video hiện tượng lỗi, tên bộ điều khiển và thông tin máy. Nếu có thể, hãy cung cấp cả thời điểm lỗi xuất hiện và những thao tác đã thực hiện trước đó.
Những dữ liệu này giúp quá trình kiểm tra có định hướng, hạn chế việc thay linh kiện theo phỏng đoán.
6. Có nên thay linh kiện CNC khi máy bị mất gốc?
Không phải cứ mất gốc là phải thay cảm biến hoặc Driver Servo. Quyết định sửa chữa hay thay mới phụ thuộc vào kết quả kiểm tra và tình trạng thực tế của linh kiện.
| Bộ phận | Hướng xử lý cần xem xét |
|---|---|
| Cảm biến gốc | Kiểm tra nguồn, dây tín hiệu, vị trí lắp; thay nếu cảm biến hỏng |
| Cáp Encoder | Kiểm tra đứt ngầm, lỏng giắc, nhiễu hoặc hư hỏng đầu nối |
| Encoder | Kiểm tra tín hiệu phản hồi; sửa hoặc thay theo khả năng phục hồi |
| Driver Servo | Đọc mã lỗi, kiểm tra nguồn và mạch điều khiển |
| Động cơ Servo | Kiểm tra phản hồi, phanh, cuộn dây và cơ cấu truyền động |
| Vít me, khớp nối | Kiểm tra độ rơ, độ mòn và tình trạng lắp đặt |
Khi mua linh kiện CNC thay thế, cần đối chiếu chính xác mã sản phẩm, điện áp, công suất, dòng định mức, chuẩn Encoder và khả năng tương thích với bộ điều khiển hiện có.
Đối với nhân viên thu mua, chỉ chọn linh kiện theo hình dáng hoặc tên gọi chung là chưa đủ. Một Driver có cùng công suất nhưng khác phiên bản hoặc giao thức kết nối vẫn có thể không sử dụng được trên máy hiện tại.
7. Cách hạn chế lỗi mất gốc và sai tọa độ tái diễn
Phòng ngừa đúng cách giúp xưởng giảm thời gian dừng máy và tránh những lần căn chỉnh không cần thiết.
– Kiểm tra cảm biến định kỳ: Giữ khu vực cảm biến gốc sạch sẽ, kiểm tra dây và đầu nối.
– Theo dõi tình trạng Servo: Chú ý tiếng động, độ rung, nhiệt độ và cảnh báo bất thường.
– Bảo dưỡng hệ truyền động: Kiểm tra bôi trơn, khớp nối, vít me bi và ray trượt.
– Sao lưu dữ liệu: Lưu chương trình, tham số và thông tin Offset theo quy trình của nhà sản xuất.
– Kiểm soát thao tác vận hành: Hạn chế người không có chuyên môn thay đổi tham số máy.
– Kiểm tra sau bảo trì: Sau khi tháo lắp động cơ, cảm biến hoặc tủ điện, cần xác nhận lại gốc và độ chính xác trục.
Với xưởng gia công thường xuyên thay đổi loại phôi và đồ gá, nên xây dựng quy trình kiểm tra gốc phôi trước mỗi chương trình mới. Đây là cách đơn giản để phân biệt lỗi do thiết lập sản xuất với lỗi kỹ thuật của máy.
8. Hỗ trợ sửa chữa máy CNC và linh kiện tại Bình Dương
Khi máy CNC mất gốc, sai tọa độ liên tục hoặc phát sinh lỗi ở Servo, Encoder và bộ điều khiển, việc kiểm tra đúng nguyên nhân quan trọng hơn việc thay linh kiện ngay lập tức.
Dịch vụ sửa chữa máy CNC có thể bao gồm kiểm tra hệ thống điều khiển, Servo, cảm biến, hệ truyền động và các linh kiện liên quan. Bên cạnh sửa chữa, nhu cầu mua bán linh kiện CNC hoặc tìm máy CNC thay thế cũng cần được cân nhắc dựa trên tình trạng thiết bị và yêu cầu sản xuất.
Trước khi lựa chọn đơn vị hỗ trợ, chủ xưởng nên trao đổi rõ về khả năng tiếp nhận dòng máy, phạm vi kiểm tra, phương án xử lý và điều kiện bảo hành. Đối với các lỗi liên quan đến tham số điều khiển, cần ưu tiên đơn vị có khả năng chẩn đoán và đối chiếu tài liệu kỹ thuật phù hợp.
Nếu máy của xưởng đang gặp tình trạng mất gốc hoặc gia công sai tọa độ, bạn có thể liên hệ tư vấn và hỗ trợ qua số 0937029193 Hãy chuẩn bị mã Alarm, hình ảnh bộ điều khiển và thông tin dòng máy để việc trao đổi ban đầu thuận tiện hơn.
9. Câu hỏi thường gặp về lỗi máy CNC mất gốc
Máy CNC mất gốc có tiếp tục gia công được không?
Không nên tiếp tục gia công khi máy chưa xác định được vị trí tham chiếu chính xác. Dao có thể chạy sai hành trình, gây hỏng phôi, đồ gá hoặc va chạm với bàn máy.
Vì sao máy CNC về gốc bình thường nhưng sản phẩm vẫn sai kích thước?
Có thể máy đang gặp lỗi thiết lập gốc phôi, hệ tọa độ làm việc, bù dao hoặc độ rơ cơ khí. Cần kiểm tra vị trí thực tế của dao và các giá trị Offset trước khi kết luận lỗi điều khiển.
Máy CNC mất gốc có phải thay Encoder không?
Không nhất thiết. Cần kiểm tra cảm biến gốc, dây tín hiệu, Driver Servo, Encoder và hệ thống cơ khí. Chỉ thay Encoder khi kết quả chẩn đoán xác định bộ phận này bị lỗi.
Sau khi mất điện, máy CNC bị sai tọa độ phải làm sao?
Trước tiên, kiểm tra mã cảnh báo và tình trạng dữ liệu được lưu. Không tự ý khôi phục hoặc nhập lại tham số nếu chưa có bản sao lưu chính xác. Nếu máy mất dữ liệu hoặc không thể xác lập lại gốc, nên nhờ kỹ thuật viên kiểm tra.
Kết luận
Máy CNC mất gốc và sai tọa độ có thể xuất phát từ nhiều nguyên nhân, từ thao tác thiết lập gốc phôi đến cảm biến, Encoder, Driver Servo hoặc hệ truyền động cơ khí. Vì vậy, cách xử lý hiệu quả là phân biệt đúng hiện tượng, kiểm tra theo từng nhóm nguyên nhân và chỉ thay linh kiện khi có căn cứ kỹ thuật.
Đối với các xưởng cơ khí và xưởng gỗ tại Bình Dương, xử lý sớm lỗi tọa độ giúp hạn chế phế phẩm, bảo vệ thiết bị và duy trì tiến độ sản xuất. Nếu không xác định được nguyên nhân hoặc máy liên tục tái diễn lỗi, hãy liên hệ 0937029193 để trao đổi phương án kiểm tra và hỗ trợ phù hợp.