


Sửa Chữa Máy CNC Bình Dương – Xử Lý Lỗi Quá Tải, Rung Và Nóng Trục Chính
Trục chính máy CNC đang chạy ổn định nhưng đột nhiên phát tiếng kêu lớn, rung mạnh, nóng bất thường hoặc biến tần liên tục báo lỗi quá tải? Đây là những dấu hiệu không nên xem nhẹ. Nếu tiếp tục gia công khi Spindle hoạt động không ổn định, xưởng có thể gặp tình trạng bề mặt sản phẩm kém, dao nhanh mòn, sai kích thước, thậm chí hư hỏng động cơ và vòng bi trục chính.
Với các xưởng cơ khí, gỗ tại Bình Dương, việc xử lý sự cố cần cân nhắc cả hai yếu tố: khôi phục khả năng vận hành và kiểm soát chi phí dừng máy. Không phải trường hợp nào trục chính nóng cũng cần thay mới, cũng không phải lỗi quá tải nào đều xuất phát từ Spindle.
Bài viết này giúp bạn nhận biết nguyên nhân, đánh giá mức độ hư hỏng và lựa chọn phương án sửa chữa máy CNC Bình Dương phù hợp, từ kiểm tra hệ thống làm mát, biến tần đến sửa chữa hoặc thay thế linh kiện CNC.
1. Trục chính máy CNC có vai trò gì?
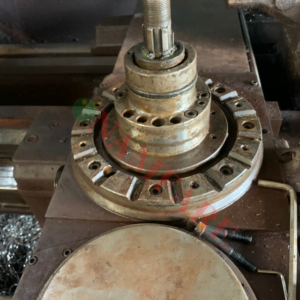
Trục chính, thường được gọi là Spindle, là bộ phận tạo chuyển động quay để dao cắt hoặc dụng cụ gia công thực hiện công việc trên phôi. Tùy cấu hình máy, Spindle có thể sử dụng động cơ tích hợp hoặc truyền động qua dây đai, khớp nối và các cơ cấu khác.
Đây là bộ phận ảnh hưởng trực tiếp đến chất lượng gia công. Khi trục chính hoạt động không ổn định, sản phẩm có thể xuất hiện vết xước, bề mặt không đều, sai kích thước hoặc tiếng ồn bất thường.
Một hệ thống trục chính thường liên quan đến các thành phần:
– Động cơ Spindle: Tạo chuyển động quay và cung cấp công suất gia công.
– Vòng bi trục chính: Giữ trục quay ổn định, hạn chế rung và sai lệch.
– Biến tần hoặc bộ điều khiển Spindle: Điều chỉnh tốc độ và điều khiển động cơ theo yêu cầu.
– Hệ thống làm mát: Kiểm soát nhiệt độ động cơ hoặc cụm trục chính theo thiết kế máy.
– Cụm gá dao và cơ cấu truyền động: Truyền lực đến dụng cụ gia công.
Khi một thành phần gặp sự cố, các bộ phận còn lại cũng có thể chịu ảnh hưởng. Vì vậy, kiểm tra Spindle cần xem xét toàn bộ hệ thống thay vì chỉ tập trung vào động cơ.
2. Dấu hiệu máy CNC bị quá tải, rung và nóng trục chính
Ba biểu hiện này có thể xuất hiện riêng lẻ hoặc đồng thời. Người vận hành nên ghi nhận thời điểm phát sinh, tốc độ quay và điều kiện gia công để hỗ trợ xác định nguyên nhân.
2.1. Trục chính báo lỗi quá tải
Lỗi quá tải thường xuất hiện khi động cơ phải làm việc vượt khả năng đáp ứng trong điều kiện vận hành hiện tại hoặc hệ thống điều khiển phát hiện dòng điện bất thường.
Dấu hiệu có thể gồm:
– Biến tần hiển thị cảnh báo Overload hoặc lỗi liên quan đến dòng điện.
– Spindle giảm tốc, dừng quay hoặc không đạt tốc độ cài đặt.
– Máy hoạt động bình thường khi không tải nhưng báo lỗi khi cắt vật liệu.
– Lỗi xuất hiện khi tăng tốc hoặc thực hiện nguyên công nặng.
– Động cơ nóng lên trong quá trình vận hành.
Không nên mặc định lỗi quá tải là do động cơ yếu. Dao cùn, chế độ cắt không phù hợp, vòng bi bị bó hoặc nguồn cấp bất thường cũng có thể khiến động cơ phải làm việc nặng hơn.
2.2. Spindle rung mạnh hoặc phát tiếng kêu
Rung trục chính thường ảnh hưởng trực tiếp đến độ bóng bề mặt và độ chính xác gia công.
Một số biểu hiện dễ nhận biết:
– Đầu Spindle rung khi tăng tốc.
– Có tiếng rít, tiếng ù hoặc tiếng lạch cạch bất thường.
– Dao cắt tạo vết sọc hoặc bề mặt không đồng đều.
– Độ rung thay đổi theo tốc độ quay.
– Cụm gá dao có dấu hiệu đảo hoặc không ổn định.
Nếu rung tăng rõ rệt khi thay đổi tốc độ, cần kiểm tra cân bằng dao, độ đồng tâm, vòng bi và các chi tiết truyền động.
2.3. Trục chính nóng bất thường
Spindle có thể phát sinh nhiệt trong quá trình làm việc, nhưng nhiệt độ tăng bất thường hoặc đi kèm tiếng kêu, rung và cảnh báo cần được kiểm tra.
Các dấu hiệu đáng chú ý:
– Nhiệt độ tăng nhanh dù chế độ gia công không thay đổi.
– Hệ thống làm mát hoạt động nhưng hiệu quả kém.
– Có mùi khét hoặc dấu hiệu bất thường ở động cơ.
– Máy phát sinh lỗi nhiệt hoặc tự dừng.
– Trục chính nóng kèm rung và tiếng ồn lớn.
Không nên chỉ dựa vào cảm giác khi chạm tay để đánh giá nhiệt độ. Cần sử dụng phương pháp đo phù hợp với vị trí và tài liệu kỹ thuật của nhà sản xuất.
3. Nguyên nhân khiến trục chính CNC quá tải, rung và nóng
3.1. Chế độ gia công không phù hợp
Đây là nhóm nguyên nhân cần xem xét trước khi tháo kiểm tra Spindle.
Nếu tốc độ quay, lượng chạy dao hoặc chiều sâu cắt không phù hợp với vật liệu và loại dao, tải tác động lên động cơ có thể tăng cao. Tình trạng này thường dễ xuất hiện khi gia công vật liệu cứng, phôi có độ dày lớn hoặc sử dụng dao không phù hợp.
Ví dụ, khi phay vật liệu có độ cứng cao bằng dao đã cùn, lực cắt tăng khiến Spindle phải làm việc nặng hơn. Biến tần có thể báo quá tải dù động cơ chưa chắc đã hỏng.
Hướng xử lý: Kiểm tra lại dao cắt, chế độ gia công, tốc độ trục chính và lượng ăn dao theo khuyến nghị của nhà sản xuất dao, máy và vật liệu.
3.2. Vòng bi Spindle bị mòn hoặc hư hỏng
Vòng bi giúp trục chính quay ổn định và chịu các tải tác động trong quá trình gia công. Sau thời gian vận hành, vòng bi có thể bị mòn, thiếu bôi trơn, nhiễm bẩn hoặc hư hỏng do tải không phù hợp.
Khi vòng bi gặp vấn đề, máy có thể xuất hiện:
– Tiếng ồn tăng theo tốc độ quay.
– Rung bất thường tại đầu trục chính.
– Nhiệt phát sinh nhiều hơn bình thường.
– Độ đảo trục tăng, ảnh hưởng chất lượng bề mặt.
Nếu vòng bi đã hư hỏng, việc tiếp tục vận hành có thể làm ảnh hưởng đến các chi tiết liên quan. Trường hợp này cần kiểm tra độ rơ, tình trạng lắp ghép và phương án thay vòng bi phù hợp.
3.3. Hệ thống làm mát hoạt động kém
Nhiều máy CNC sử dụng hệ thống làm mát bằng nước hoặc không khí tùy thiết kế. Khi hệ thống này gặp trục trặc, nhiệt độ Spindle có thể tăng cao.
Một số nguyên nhân thường gặp:
– Bơm làm mát hoạt động yếu hoặc không chạy.
– Đường ống bị tắc, gập hoặc rò rỉ.
– Quạt làm mát bị hỏng.
– Bộ tản nhiệt bám bụi.
– Lưu lượng hoặc điều kiện làm mát không đáp ứng yêu cầu thiết kế.
Đối với Spindle làm mát bằng nước, cần kiểm tra cả lưu lượng tuần hoàn và tình trạng đường dẫn. Không nên tự ý thay đổi loại dung dịch hoặc thông số làm mát khi chưa đối chiếu hướng dẫn của nhà sản xuất.
3.4. Biến tần Spindle gặp lỗi
Biến tần có nhiệm vụ điều khiển hoạt động của động cơ, bao gồm tốc độ và khả năng đáp ứng tải. Nếu biến tần cài đặt sai thông số, nguồn cấp không ổn định hoặc linh kiện bên trong gặp sự cố, Spindle có thể hoạt động bất thường.
Các tình huống cần kiểm tra:
– Biến tần báo lỗi quá dòng hoặc quá tải.
– Động cơ không đạt tốc độ yêu cầu.
– Spindle tăng tốc không ổn định.
– Máy dừng khi chuyển sang chế độ gia công nặng.
– Lỗi xuất hiện sau khi thay biến tần hoặc chỉnh tham số.
Khi thay biến tần, cần đối chiếu công suất, dòng định mức, điện áp, phương thức điều khiển và thông số tương thích với động cơ Spindle. Không nên chọn thiết bị chỉ dựa trên công suất ghi trên nhãn.
3.5. Dao cụ, gá kẹp hoặc độ cân bằng không đảm bảo
Rung Spindle không phải lúc nào cũng do vòng bi hoặc động cơ. Dao bị cong, mòn không đều, lắp lệch hoặc gá kẹp không chắc chắn cũng có thể tạo rung động khi quay tốc độ cao.
Với máy CNC gỗ, bụi bẩn bám ở bề mặt tiếp xúc hoặc collet kẹp dao xuống cấp có thể làm dao không được giữ đúng tâm.
Với máy CNC cơ khí, cần chú ý tình trạng đầu kẹp, cán dao, độ đảo và khả năng cân bằng của cụm dụng cụ.
Đây là nhóm nguyên nhân nên kiểm tra trước khi quyết định tháo cụm Spindle.
3.6. Nguồn điện và kết nối động cơ không ổn định
Nguồn cấp bất thường, mất pha, tiếp xúc kém hoặc cáp động cơ hư hỏng có thể làm hệ thống truyền động hoạt động không ổn định.
Nếu lỗi xuất hiện sau khi bảo trì tủ điện, thay cáp hoặc di chuyển máy, cần kiểm tra lại kết nối và tình trạng nguồn theo tài liệu kỹ thuật.
Việc đo kiểm điện cần do người có chuyên môn thực hiện, đặc biệt khi thao tác trong tủ điện hoặc trên biến tần còn tích điện.
4. Nên kiểm tra gì trước khi gọi sửa chữa máy CNC?
Để tránh mất thời gian và hỗ trợ kỹ thuật viên chẩn đoán chính xác hơn, người vận hành có thể ghi nhận một số thông tin ban đầu.
| Nội dung kiểm tra | Thông tin cần ghi nhận |
|---|---|
| Mã lỗi | Mã Alarm trên biến tần hoặc bộ điều khiển |
| Thời điểm phát sinh | Khi khởi động, tăng tốc hay đang cắt vật liệu |
| Biểu hiện rung | Rung khi không tải hay chỉ khi có dao gia công |
| Nhiệt độ | Tăng nhanh hay tăng dần sau thời gian vận hành |
| Hệ thống làm mát | Có cảnh báo, rò rỉ hoặc lưu lượng bất thường không |
| Dao và gá kẹp | Dao có mòn, cong hoặc lắp lệch không |
| Lịch sử sửa chữa | Gần đây có thay biến tần, động cơ hoặc vòng bi không |
Nếu máy rung mạnh, phát tiếng kêu lớn, có mùi khét hoặc báo lỗi nghiêm trọng, nên dừng vận hành theo quy trình an toàn. Không cố chạy lại nhiều lần để kiểm tra vì có thể làm hư hỏng nặng hơn.
5. Sửa chữa hay thay mới Spindle: Nên chọn phương án nào?
Đây là vấn đề nhiều chủ xưởng và nhân viên thu mua quan tâm khi máy dừng hoạt động. Không có một phương án phù hợp cho tất cả trường hợp. Cần căn cứ vào bộ phận hư hỏng, mức độ phục hồi, chi phí và yêu cầu sản xuất.
Khi nào nên sửa chữa?
Sửa chữa có thể được cân nhắc khi:
– Lỗi nằm ở cáp, đầu nối hoặc hệ thống làm mát.
– Biến tần có thể khắc phục bằng sửa chữa hoặc cài đặt đúng thông số.
– Vòng bi có thể thay thế theo đúng cấu hình.
– Cụm Spindle còn khả năng phục hồi và các chi tiết chính chưa hư hỏng nghiêm trọng.
– Có linh kiện thay thế tương thích và phương án kiểm tra sau sửa chữa.
Ưu điểm của phương án này là có thể tận dụng phần thiết bị còn tốt, giảm nhu cầu thay cả cụm máy.
Tuy nhiên, cần yêu cầu đơn vị sửa chữa xác định rõ hạng mục thay thế, tình trạng các chi tiết liên quan và điều kiện bảo hành.
Khi nào nên thay linh kiện hoặc thay cụm Spindle?
Thay mới có thể phù hợp khi động cơ hư hỏng nặng, trục bị biến dạng, cụm Spindle không còn khả năng phục hồi hiệu quả hoặc linh kiện thay thế không đáp ứng yêu cầu kỹ thuật.
Khi lựa chọn linh kiện CNC, cần kiểm tra:
– Mã model và phiên bản thiết bị.
– Công suất, điện áp và dòng định mức.
– Tốc độ quay tối đa.
– Kiểu làm mát.
– Kích thước lắp đặt và kết nối cơ khí.
– Khả năng tương thích với biến tần và bộ điều khiển.
Đối với nhân viên thu mua, nên yêu cầu thông tin kỹ thuật và xác nhận tương thích trước khi đặt hàng. Linh kiện có thông số gần giống chưa chắc có thể lắp trực tiếp vào máy hiện tại.
Bảng so sánh phương án
| Tiêu chí | Sửa chữa | Thay linh kiện/cụm mới |
|---|---|---|
| Phạm vi xử lý | Khắc phục bộ phận hư hỏng | Thay bộ phận không còn phù hợp để sửa |
| Chi phí | Phụ thuộc mức độ hư hỏng | Phụ thuộc model và cấu hình thiết bị |
| Thời gian | Phụ thuộc khả năng chẩn đoán, linh kiện | Phụ thuộc nguồn hàng và lắp đặt |
| Tính tương thích | Cần kiểm tra sau sửa | Cần đối chiếu thông số trước khi mua |
| Phù hợp khi | Thiết bị còn khả năng phục hồi | Hư hỏng nặng hoặc cần thay thế đồng bộ |
Trước khi quyết định, nên yêu cầu báo giá tách riêng chi phí kiểm tra, sửa chữa, linh kiện và công lắp đặt. Điều này giúp chủ xưởng so sánh tổng chi phí thay vì chỉ nhìn vào giá của một bộ phận.
6. Tiêu chí lựa chọn đơn vị sửa chữa máy CNC Bình Dương
Một đơn vị sửa chữa phù hợp cần có khả năng xác định nguyên nhân, đưa ra phương án và giải thích được vì sao cần sửa hoặc thay linh kiện.
Khi đánh giá nhà cung cấp, chủ xưởng nên quan tâm:
Khả năng xử lý đúng dòng máy: Đơn vị cần nắm được cấu hình Spindle, biến tần và bộ điều khiển đang sử dụng. Máy CNC cơ khí, máy CNC gỗ và các dòng máy chuyên dụng có thể có cấu hình khác nhau.
Quy trình kiểm tra rõ ràng: Cần phân biệt được lỗi do dao cụ, vòng bi, hệ thống làm mát, biến tần hay động cơ. Không nên thay cả cụm khi chưa có kết quả kiểm tra phù hợp.
Linh kiện đúng thông số: Nếu cần thay thế, nhà cung cấp cần cung cấp mã và thông tin kỹ thuật để đối chiếu với thiết bị hiện tại.
Báo giá minh bạch: Nên làm rõ hạng mục sửa chữa, linh kiện sử dụng, thời gian dự kiến và điều kiện bảo hành.
Kiểm tra sau sửa chữa: Spindle cần được đánh giá lại khả năng tăng tốc, độ rung, tiếng ồn và tình trạng nhiệt trong điều kiện kiểm tra phù hợp trước khi đưa vào sản xuất.
7. Dịch vụ sửa chữa máy CNC và cung cấp linh kiện tại Bình Dương
Khi trục chính gặp lỗi quá tải, rung hoặc nóng bất thường, điều quan trọng là xác định đúng bộ phận gây ra sự cố. Tùy tình trạng máy, phương án có thể là xử lý hệ thống làm mát, kiểm tra biến tần, sửa động cơ, thay vòng bi hoặc thay thế cụm Spindle.
Ngoài sửa chữa máy CNC, nhu cầu mua bán linh kiện CNC cũng cần được cân nhắc theo model và thông số thực tế. Đối với xưởng có thiết bị đã sử dụng lâu năm, việc đánh giá chi phí sửa chữa so với thay thế cũng giúp chủ động kế hoạch đầu tư. Nếu máy không còn đáp ứng yêu cầu sản xuất, có thể xem xét phương án tìm mua máy CNC phù hợp hơn thay vì tiếp tục sửa chữa nhiều hạng mục.
Nếu cần trao đổi về tình trạng máy, bạn có thể liên hệ 0937029193 Khi liên hệ, nên chuẩn bị ảnh mã lỗi, nhãn động cơ Spindle, model biến tần và video tiếng rung hoặc tiếng kêu để việc tư vấn ban đầu có thêm căn cứ.
8. Cách hạn chế lỗi quá tải, rung và nóng Spindle
Một số thói quen vận hành và bảo dưỡng có thể giúp giảm nguy cơ phát sinh sự cố:
– Chọn dao cắt phù hợp với vật liệu và công đoạn gia công.
– Không tăng tốc độ hoặc chiều sâu cắt vượt khả năng của máy.
– Kiểm tra tình trạng dao, collet và đầu kẹp trước khi vận hành.
– Theo dõi hệ thống làm mát, vệ sinh đường gió và bộ tản nhiệt theo hướng dẫn.
– Bảo dưỡng vòng bi và cụm truyền động theo khuyến nghị của nhà sản xuất.
– Ghi lại mã lỗi và điều kiện xuất hiện để nhận biết sự cố lặp lại.
– Kiểm tra Spindle khi có tiếng ồn, rung hoặc nhiệt độ bất thường.
Đặc biệt, không nên tiếp tục gia công chỉ vì máy vẫn quay được. Một Spindle có dấu hiệu hư hỏng nhưng chưa dừng hẳn vẫn có thể làm giảm chất lượng sản phẩm và gây hư hỏng lan sang các bộ phận khác.
Kết luận
Lỗi quá tải, rung và nóng trục chính có thể xuất phát từ chế độ gia công, dao cụ, vòng bi, hệ thống làm mát, biến tần hoặc động cơ Spindle. Muốn xử lý đúng, cần kiểm tra theo từng nhóm nguyên nhân và đánh giá khả năng phục hồi trước khi quyết định thay thế.
Với các xưởng đang tìm kiếm dịch vụ sửa chữa máy CNC Bình Dương, hãy ưu tiên đơn vị có quy trình chẩn đoán rõ ràng, tư vấn linh kiện đúng thông số và kiểm tra máy sau sửa chữa. Nếu cần trao đổi về lỗi Spindle, biến tần hoặc nhu cầu mua bán linh kiện CNC, liên hệ 0937029193 để được tư vấn phương án phù hợp với tình trạng thiết bị.