


Sửa Chữa Máy CNC Bình Dương – Xử Lý Lỗi Spindle, ATC Và Hệ Thống Thay Dao
Trong quá trình gia công cơ khí và chế biến gỗ, spindle và hệ thống thay dao tự động ATC là hai bộ phận ảnh hưởng trực tiếp đến năng suất của máy CNC. Khi spindle không quay, tốc độ trục chính không ổn định hoặc ATC không thể lấy và đổi dao, máy có thể phải dừng toàn bộ chương trình gia công.
Đối với các xưởng sản xuất tại Bình Dương, sự cố này đặc biệt đáng quan tâm khi máy đang chạy đơn hàng cần tiến độ. Nếu xử lý không đúng nguyên nhân, doanh nghiệp có thể mất thêm chi phí do thay nhầm linh kiện, hỏng dao, lỗi đầu kẹp hoặc phát sinh sự cố ở các bộ phận liên quan.
Dịch vụ sửa chữa máy CNC cần bắt đầu từ việc xác định chính xác lỗi nằm ở spindle, biến tần, hệ thống khí nén, cảm biến, cơ cấu ATC hay chương trình điều khiển. Bài viết dưới đây phân tích những sự cố thường gặp và cách đánh giá phương án khắc phục để chủ xưởng có thể chủ động hơn khi máy CNC gặp vấn đề.
1. Spindle và ATC quan trọng như thế nào đối với máy CNC?
Trước khi tìm hiểu cách sửa chữa, cần phân biệt chức năng của hai hệ thống này. Spindle và ATC có liên quan trong quá trình gia công nhưng đảm nhiệm những nhiệm vụ khác nhau.
Spindle – Trục chính thực hiện quá trình gia công
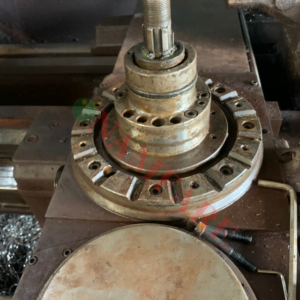
Spindle là cụm trục chính dùng để quay dao cắt hoặc dụng cụ gia công. Tùy cấu hình máy, spindle có thể được điều khiển bằng biến tần hoặc hệ thống truyền động chuyên dụng.
Các thông số quan trọng gồm:
– Tốc độ quay của trục chính.
– Công suất và mô-men xoắn.
– Độ đảo của trục.
– Nhiệt độ khi vận hành.
– Độ rung và tiếng ồn.
– Khả năng kẹp, giữ dao.
Khi spindle hoạt động không ổn định, chất lượng bề mặt gia công có thể giảm, dao nhanh mòn và kích thước sản phẩm không còn chính xác.
ATC – Hệ thống thay dao tự động
ATC (Automatic Tool Changer) là hệ thống giúp máy CNC tự động thay đổi dụng cụ cắt theo chương trình gia công.
Tùy thiết kế máy, hệ thống này có thể bao gồm:
– Ổ chứa dao hoặc magazine.
– Tay thay dao tự động.
– Cơ cấu kẹp và nhả dao.
– Xi lanh khí nén hoặc thủy lực.
– Cảm biến xác nhận vị trí.
– Bộ điều khiển trình tự thay dao.
Khi ATC hoạt động đúng, máy có thể chuyển đổi giữa nhiều dụng cụ mà không cần người vận hành thay dao thủ công sau mỗi công đoạn.
2. Những dấu hiệu spindle máy CNC đang gặp sự cố
Spindle có thể gặp lỗi về điện, cơ khí, làm mát hoặc hệ thống kẹp dao. Việc nhận biết biểu hiện ban đầu giúp khoanh vùng nguyên nhân nhanh hơn.
Spindle không quay khi chạy chương trình
Đây là tình trạng máy đã khởi động nhưng trục chính không hoạt động dù chương trình gia công có lệnh quay spindle.
Các nguyên nhân cần kiểm tra:
– Biến tần spindle đang báo alarm.
– Lệnh điều khiển tốc độ không được truyền đến biến tần.
– Nguồn cấp cho spindle bị gián đoạn.
– Cáp động lực hoặc đầu nối gặp sự cố.
– Hệ thống liên động chưa cho phép spindle khởi động.
– Động cơ spindle bị hư hỏng.
Không nên kết luận spindle bị cháy chỉ dựa trên biểu hiện không quay. Cần kiểm tra tín hiệu điều khiển, nguồn cấp và trạng thái biến tần trước khi tháo cụm trục chính.
Spindle rung mạnh hoặc phát ra tiếng ồn bất thường
Nếu spindle phát ra tiếng kêu lớn, rung bất thường hoặc nóng nhanh khi hoạt động, có thể hệ thống cơ khí bên trong đang gặp vấn đề.
Một số nguyên nhân thường được xem xét:
– Vòng bi spindle bị mòn hoặc hư hỏng.
– Trục chính bị đảo.
– Dao hoặc bầu kẹp dao lắp không đúng.
– Cân bằng động của cụm quay không đảm bảo.
– Hệ thống làm mát hoạt động kém.
Với lỗi liên quan đến vòng bi, việc tiếp tục vận hành có thể khiến mức độ hư hỏng tăng lên. Nên dừng máy để kiểm tra nếu xuất hiện tiếng ồn hoặc rung động bất thường rõ rệt.
Spindle không đạt tốc độ yêu cầu
Máy nhận lệnh quay nhưng tốc độ thực tế thấp hơn giá trị cài đặt, tăng tốc chậm hoặc tốc độ không ổn định.
Cần kiểm tra:
– Thông số cài đặt biến tần.
– Tín hiệu điều khiển tốc độ.
– Khả năng tải của spindle.
– Tình trạng động cơ.
– Hệ thống cấp điện.
– Điều kiện làm mát.
Đối với spindle điều khiển bằng biến tần, cần đối chiếu thông số động cơ và cấu hình biến tần theo tài liệu của nhà sản xuất. Không tự ý thay đổi các thông số quan trọng khi chưa xác định nguyên nhân.
Spindle nóng bất thường
Nhiệt độ tăng cao có thể liên quan đến vòng bi, hệ thống làm mát, tải gia công hoặc chế độ vận hành.
Một số dòng spindle sử dụng làm mát bằng nước, trong khi các dòng khác sử dụng quạt hoặc giải pháp làm mát riêng. Vì vậy, cần kiểm tra đúng cấu hình của thiết bị trước khi đưa ra phương án xử lý.
3. Các lỗi ATC và hệ thống thay dao tự động thường gặp
Nếu spindle quyết định khả năng gia công thì ATC quyết định khả năng chuyển đổi dụng cụ giữa các nguyên công. Một lỗi nhỏ trong trình tự thay dao cũng có thể khiến máy dừng và không thể tiếp tục chương trình.
ATC không thực hiện lệnh thay dao
Người vận hành gọi lệnh thay dao nhưng magazine không xoay, tay thay dao không hoạt động hoặc hệ thống không bắt đầu chu trình.
Nguyên nhân có thể nằm ở:
– Cảm biến vị trí không nhận tín hiệu.
– Xi lanh khí nén không hoạt động.
– Áp suất khí nén không đáp ứng yêu cầu.
– Motor magazine gặp sự cố.
– Cơ cấu truyền động bị kẹt.
– Điều kiện liên động của máy chưa được đáp ứng.
Khi gặp tình trạng này, cần kiểm tra xem bộ điều khiển có phát lệnh hay không, sau đó mới xác định lỗi thuộc phần điện, khí nén hay cơ cấu cơ khí.
Tay thay dao ATC không lấy hoặc không trả được dao
Đây là lỗi cần được xử lý cẩn thận vì có thể gây va chạm giữa tay thay dao, spindle và ổ chứa dao.
Một số nguyên nhân thường gặp:
– Vị trí spindle và magazine chưa đồng bộ.
– Tay thay dao bị lệch vị trí.
– Cơ cấu kẹp dao bị mòn.
– Xi lanh đóng mở không đủ hành trình.
– Cảm biến xác nhận dao chưa gửi tín hiệu.
– Dao hoặc bầu kẹp không đúng chủng loại.
Không nên cố dùng lực để kéo tay thay dao về vị trí ban đầu. Nếu cơ cấu đang bị kẹt hoặc lệch chuẩn, thao tác cưỡng bức có thể làm cong tay thay dao, hỏng cơ cấu truyền động hoặc gây nguy hiểm cho người vận hành.
Magazine không nhận đúng vị trí dao
Ổ chứa dao có thể không xoay đúng vị trí, dừng sai ô hoặc bộ điều khiển nhận nhầm số dao.
Nguyên nhân cần xem xét:
– Cảm biến vị trí bị lỗi.
– Bộ đếm vị trí không chính xác.
– Motor hoặc bộ truyền động magazine gặp vấn đề.
– Dữ liệu quản lý dao không đồng bộ.
– Tín hiệu phản hồi bị gián đoạn.
Đối với máy sử dụng magazine dạng đĩa, dạng xích hoặc dạng tuyến tính, phương pháp kiểm tra sẽ khác nhau tùy cấu tạo.
Dao không được kẹp hoặc nhả đúng cách
Spindle có thể không giữ chắc dao hoặc không nhả được dao khi thực hiện lệnh thay dao.
Các bộ phận cần kiểm tra gồm:
– Cơ cấu kéo thanh rút dao.
– Lò xo kẹp dao.
– Xi lanh nhả dao.
– Áp suất khí nén.
– Cảm biến xác nhận trạng thái kẹp.
– Bầu kẹp và chuôi dao.
Đây là lỗi không nên bỏ qua vì khả năng giữ dao không đảm bảo có thể ảnh hưởng đến độ chính xác gia công và an toàn vận hành.
4. Phân biệt lỗi spindle, ATC và lỗi điều khiển để tránh sửa sai
Một trong những nguyên nhân khiến chi phí sửa chữa máy CNC tăng là xác định sai bộ phận gây lỗi.
Chẳng hạn, máy không thực hiện được lệnh thay dao chưa chắc do tay ATC bị hỏng. Nguyên nhân có thể xuất phát từ cảm biến, tín hiệu điều khiển hoặc điều kiện liên động.
Bảng dưới đây giúp người vận hành bước đầu phân biệt các nhóm sự cố:
| Biểu hiện | Nhóm nguyên nhân cần kiểm tra |
| Spindle không quay | Biến tần, nguồn điện, lệnh điều khiển, động cơ |
| Spindle rung mạnh | Vòng bi, trục chính, dao, bầu kẹp |
| Spindle quá nóng | Làm mát, vòng bi, tải gia công |
| ATC không xoay | Motor magazine, cảm biến, truyền động |
| Tay ATC không hoạt động | Khí nén, xi lanh, tín hiệu điều khiển |
| Không nhả được dao | Cơ cấu kẹp, áp suất khí, xi lanh |
| Thay nhầm vị trí dao | Cảm biến, dữ liệu quản lý dao, đồng bộ điều khiển |
Lưu ý: Đây là bảng định hướng kiểm tra ban đầu, không thay thế quy trình chẩn đoán theo tài liệu kỹ thuật của từng dòng máy.
5. Quy trình sửa chữa máy CNC khi gặp lỗi spindle và ATC tại Bình Dương
Một quy trình sửa chữa tốt không chỉ khắc phục biểu hiện trước mắt mà còn phải tìm ra nguyên nhân khiến lỗi xuất hiện.
[ROBODRILL Plus | FANUC America](https://images.openai.com/static-rsc-4/28OwHOcoJ0eyTnjYQAU7PbqP1UDyXtD5aVKxZYFrKLoEnKRdqMZbA15E3_ixrig1MXvqdve7gEvKVpqO8NP1If-9pVqBt-BmdSq86gtbj_zTMTNTNzWQfH2MxgtELNiJM2alnjKXTHAr96DWzrrwtryv4_4Q89IuFu5VUXQcVa0?purpose=inline)
[fanucamerica.com](https://www.fanucamerica.com/es-mx/productos/robodrill?utm_source=chatgpt.com)
### **Bước 1: Thu thập thông tin máy và biểu hiện lỗi**
Trước khi kiểm tra, cần xác định:
– Hãng sản xuất và model máy CNC.
– Hệ điều khiển đang sử dụng.
– Loại spindle và thông số động cơ.
– Cấu tạo hệ thống ATC.
– Mã alarm xuất hiện trên màn hình.
– Lỗi xảy ra liên tục hay không thường xuyên.
Người vận hành nên chụp ảnh mã lỗi, ghi lại thời điểm xảy ra và mô tả thao tác ngay trước khi máy dừng.
Bước 2: Kiểm tra spindle và các bộ phận liên quan
Kỹ thuật viên đánh giá tình trạng cơ khí và điện của spindle.
Các nội dung có thể bao gồm:
– Kiểm tra nguồn cấp và tín hiệu điều khiển.
– Đọc cảnh báo từ biến tần.
– Kiểm tra hệ thống làm mát.
– Đánh giá độ rung và tiếng ồn.
– Kiểm tra tình trạng kẹp dao.
– Đo kiểm các thông số phù hợp với tài liệu thiết bị.
Nếu nghi ngờ vòng bi hoặc trục chính bị hư hỏng, cần đánh giá chuyên sâu trước khi quyết định tháo cụm spindle.
Bước 3: Kiểm tra cơ cấu ATC
Đối với hệ thống thay dao, cần kiểm tra lần lượt các bộ phận:
– Magazine và cơ cấu truyền động.
– Tay thay dao.
– Xi lanh khí nén.
– Cảm biến hành trình.
– Cơ cấu kẹp, nhả dao.
– Tín hiệu điều khiển và liên động.
Mục tiêu là xác định chính xác mắt xích nào trong chu trình thay dao đang không thực hiện đúng trình tự.
Bước 4: Đề xuất phương án sửa chữa
Sau khi xác định nguyên nhân, đơn vị kỹ thuật cần thông báo tình trạng thiết bị và phương án xử lý.
Có thể lựa chọn sửa chữa linh kiện, thay thế bộ phận hư hỏng hoặc căn chỉnh lại cơ cấu nếu cấu tạo cho phép.
Doanh nghiệp nên yêu cầu báo giá riêng cho công sửa chữa, linh kiện thay thế và các hạng mục phát sinh để thuận tiện kiểm soát chi phí.
Bước 5: Chạy thử và kiểm tra chu trình**
Sau khi sửa chữa, cần kiểm tra theo đúng quy trình an toàn của máy.
Đối với spindle, cần đánh giá khả năng khởi động, tăng giảm tốc độ, độ rung, tiếng ồn và nhiệt độ.
Đối với ATC, cần kiểm tra trình tự lấy dao, nhả dao, trả dao và nhận diện vị trí. Việc chạy thử nên bắt đầu ở chế độ phù hợp, không đưa máy vào gia công sản xuất ngay khi chưa xác nhận đầy đủ các điều kiện vận hành.
6. Nên sửa spindle và ATC hay thay mới linh kiện CNC?
Đây là câu hỏi quan trọng đối với chủ xưởng và nhân viên thu mua khi cần cân đối ngân sách.
Không phải mọi sự cố spindle đều cần thay nguyên cụm. Tương tự, lỗi ATC cũng không đồng nghĩa phải thay toàn bộ hệ thống thay dao.
Trường hợp nên ưu tiên sửa chữa
Có thể cân nhắc sửa khi:
– Spindle chỉ gặp lỗi ở bộ phận có khả năng phục hồi.
– Vòng bi có thể thay thế theo đúng quy trình kỹ thuật.
– Biến tần còn khả năng sửa chữa.
– Cảm biến ATC bị hỏng nhưng cơ cấu chính vẫn tốt.
– Xi lanh, van điện từ hoặc đầu nối khí nén cần xử lý.
– Tay thay dao có thể căn chỉnh mà không ảnh hưởng kết cấu.
Trường hợp nên thay linh kiện
Nên xem xét thay thế khi:
– Spindle bị hư hỏng nghiêm trọng.
– Trục chính bị biến dạng hoặc không đảm bảo độ chính xác.
– Bộ phận truyền động ATC bị gãy, nứt hoặc hỏng nặng.
– Linh kiện không còn khả năng phục hồi an toàn.
– Thiết bị sửa chữa nhiều lần nhưng lỗi tiếp tục tái diễn.
Những linh kiện CNC cần quan tâm khi sửa spindle và ATC
| Linh kiện | Vai trò |
| Biến tần spindle | Điều khiển tốc độ động cơ trục chính |
| Vòng bi spindle | Hỗ trợ trục quay ổn định |
| Cảm biến tiệm cận | Nhận diện vị trí và trạng thái |
| Xi lanh khí nén | Điều khiển chuyển động cơ cấu |
| Van điện từ | Điều khiển dòng khí nén |
| Motor magazine | Truyền động ổ chứa dao |
| Cơ cấu kẹp dao | Giữ và nhả dụng cụ gia công |
| Encoder | Phản hồi vị trí hoặc tốc độ tùy hệ thống |
Khi mua linh kiện, cần đối chiếu mã sản phẩm, thông số, kích thước lắp đặt và khả năng tương thích. Không nên lựa chọn chỉ dựa trên hình dáng bên ngoài hoặc tên gọi chung của thiết bị.
7. Kinh nghiệm lựa chọn dịch vụ sửa chữa máy CNC tại Bình Dương
Đối với doanh nghiệp đang vận hành máy CNC, lựa chọn đơn vị sửa chữa phù hợp quan trọng không kém việc tìm đúng linh kiện thay thế.
Đặc biệt với lỗi spindle và ATC, kỹ thuật sửa chữa cần hiểu cả hệ thống điện, cơ khí chính xác, khí nén và điều khiển tự động.
Ưu tiên đơn vị có khả năng xử lý nhiều nhóm lỗi
Nên lựa chọn đơn vị có khả năng kiểm tra và xử lý các vấn đề liên quan đến:
– Spindle và biến tần trục chính.
– Driver servo và động cơ.
– Bo mạch điều khiển.
– Hệ thống thay dao tự động ATC.
– Cảm biến và tín hiệu điều khiển.
– Hệ thống khí nén và cơ cấu kẹp dao.
Khả năng kiểm tra tổng thể giúp hạn chế tình trạng sửa một bộ phận nhưng nguyên nhân gốc vẫn còn tồn tại.
Quan tâm đến nguồn cung linh kiện CNC
Một số dòng spindle, vòng bi, cảm biến hoặc bộ phận ATC có mã riêng và yêu cầu kỹ thuật cụ thể.
Doanh nghiệp nên ưu tiên đơn vị có khả năng tư vấn và cung cấp linh kiện phù hợp, đồng thời xác nhận tình trạng hàng hóa, thông số kỹ thuật và chính sách bảo hành.
Yêu cầu báo giá và phạm vi công việc rõ ràng
Để thuận tiện cho bộ phận thu mua, nên yêu cầu đơn vị sửa chữa cung cấp:
1. Tình trạng hư hỏng của thiết bị.
2. Nguyên nhân dự kiến hoặc nguyên nhân đã xác định.
3. Phương án sửa chữa và thay thế.
4. Chi phí từng hạng mục.
5. Thời gian dự kiến hoàn thành.
6. Điều kiện bảo hành sau sửa chữa.
Đây là những thông tin giúp doanh nghiệp so sánh phương án kỹ thuật và kiểm soát ngân sách hiệu quả hơn.
8. Cách bảo dưỡng spindle và ATC để hạn chế hư hỏng
Thay vì chờ máy phát sinh lỗi mới sửa chữa, doanh nghiệp nên xây dựng kế hoạch bảo trì theo thời gian vận hành và hướng dẫn của nhà sản xuất.
Bảo dưỡng spindle
– Theo dõi nhiệt độ trục chính trong quá trình gia công.
– Kiểm tra tiếng ồn và độ rung bất thường.
– Kiểm tra hệ thống làm mát.
– Vệ sinh khu vực lắp dao và đầu kẹp.
– Kiểm tra tình trạng bầu kẹp, chuôi dao.
– Không vận hành vượt giới hạn tốc độ cho phép.
Bảo dưỡng hệ thống ATC
– Vệ sinh magazine và khu vực chứa dao.
– Kiểm tra tình trạng tay thay dao.
– Theo dõi hoạt động của xi lanh và van điện từ.
– Kiểm tra cảm biến vị trí.
– Đảm bảo áp suất khí nén theo yêu cầu.
– Kiểm tra tình trạng kẹp và nhả dao.
Quản lý dao và chương trình thay dao
Một vấn đề dễ bị bỏ qua là dữ liệu quản lý dao không khớp với vị trí thực tế trong magazine.
Doanh nghiệp nên xây dựng quy trình thay dao, kiểm tra vị trí dao và cập nhật dữ liệu sau khi có thao tác thay đổi thủ công. Điều này giúp hạn chế lỗi nhận nhầm dao hoặc dừng chương trình do sai trạng thái ATC.
9. Hỗ trợ sửa chữa máy CNC và cung cấp linh kiện CNC
Khi spindle hoặc hệ thống ATC gặp sự cố, doanh nghiệp cần xác định rõ mức độ ảnh hưởng để lựa chọn phương án xử lý phù hợp. Không phải lúc nào thay mới cũng là giải pháp tốt nhất, nhưng cũng không nên kéo dài việc sửa chữa khi linh kiện đã mất khả năng hoạt động an toàn.
Website suamaycncnghean.com định hướng cung cấp các giải pháp liên quan đến sửa chữa máy CNC, mua bán linh kiện CNC và cung cấp máy CNC.
Khách hàng có thể liên hệ để trao đổi những nhu cầu như:
– Kiểm tra và khắc phục lỗi spindle CNC.
– Sửa chữa hệ thống thay dao tự động ATC.
– Kiểm tra driver servo và biến tần.
– Sửa chữa bo mạch điều khiển máy CNC.
– Tư vấn, tìm kiếm và cung cấp linh kiện CNC.
– Tư vấn lựa chọn máy CNC phục vụ sản xuất.
Đối với khách hàng tại Bình Dương, khi cần tư vấn nên chuẩn bị trước hình ảnh máy, model thiết bị, mã alarm và mô tả biểu hiện lỗi. Nếu có thông tin về spindle hoặc hệ thống ATC, việc trao đổi kỹ thuật sẽ thuận lợi hơn.
Liên hệ tư vấn và hỗ trợ: 0937029193
Doanh nghiệp nên trao đổi trước về khả năng hỗ trợ tại Bình Dương, phương án kiểm tra, chi phí dự kiến và thời gian xử lý để chủ động sắp xếp kế hoạch sản xuất.
Kết luận
Spindle và ATC là hai hệ thống quan trọng ảnh hưởng trực tiếp đến năng suất và độ ổn định của máy CNC. Những sự cố như spindle không quay, trục chính rung nóng, ATC không đổi dao hoặc tay thay dao bị kẹt cần được kiểm tra cẩn thận để tránh làm hư hỏng thêm các bộ phận liên quan.
Khi lựa chọn dịch vụ sửa chữa máy CNC tại Bình Dương, doanh nghiệp nên ưu tiên khả năng chẩn đoán đúng nguyên nhân, phương án sửa chữa minh bạch và linh kiện thay thế tương thích. Kết hợp bảo dưỡng định kỳ với quy trình vận hành đúng kỹ thuật sẽ giúp hạn chế thời gian dừng máy và kiểm soát chi phí sản xuất.
Nếu máy CNC của xưởng đang gặp lỗi spindle, ATC hoặc hệ thống thay dao tự động, hãy liên hệ 0937029193 để trao đổi tình trạng thiết bị và được tư vấn hướng xử lý phù hợp.