


Kiểm tra độ chính xác trục chính tại Huyện Phong Điền xử lý nhanh lỗi máy, đảm bảo máy hoạt động ổn định. Thợ giỏi có mặt nhanh, uy tín khắp bình dương
Kiểm tra độ chính xác trục chính tại Huyện Phong Điền – Phân tích kỹ thuật, quy trình sửa chữa và FAQ chi tiết
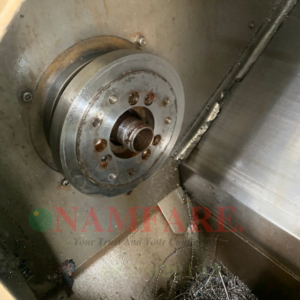
Trục chính (main spindle) là trái tim của hầu hết các máy công cụ công nghiệp như máy CNC, máy tiện, máy phay, máy khoan và cả một số máy in 3D. Độ chính xác của trục chính quyết định độ chính xác gia công, tuổi thọ bộ truyền động và mức tiêu thụ năng lượng. Ở Huyện Phong Điền, Cần Thơ, nhu cầu duy trì độ chính xác trục chính ngày càng tăng do sự phát triển mạnh mẽ của các khu công nghiệp và doanh nghiệp sản xuất. Bài viết dưới đây cung cấp phân tích kỹ thuật chi tiết, quy trình kiểm tra và sửa chữa, cùng phần FAQ nhằm hỗ trợ doanh nghiệp và kỹ thuật viên thực hiện công việc một cách nhanh chóng, an toàn và hiệu quả.
1. Tổng quan về cấu tạo và chức năng của trục chính
Trục chính thường bao gồm các bộ phận chính:
- Vòng bi chịu tải (bearing): Đảm bảo trục quay mượt mà, chịu tải trọng dọc và ngang.
- Đầu truyền động (gear, pulley hoặc belt): Truyền mô-men xoắn từ motor tới trục.
- Đầu cắt (tool holder): Gắn dao cắt, đầu phun hoặc đầu in.
- Cảm biến vị trí (encoder, resolver): Đo vị trí và tốc độ quay, cung cấp dữ liệu cho hệ thống điều khiển CNC.
- Hệ thống làm mát (oil, air hoặc water): Giữ nhiệt độ ổn định, ngăn quá nhiệt và giảm ma sát.
Độ chính xác của trục chính được đánh giá qua ba tiêu chí chính:
- Runout (độ lệch trục): Độ lệch tâm trục khi quay, thường đo bằng micrometer hoặc laser.
- Backlash (độ lỏng): Khoảng cách trục di chuyển ngược lại khi thay đổi hướng quay, ảnh hưởng tới độ chính xác vị trí.
- Độ ổn định nhiệt (thermal stability): Thay đổi kích thước do nhiệt độ, gây sai lệch trong quá trình gia công dài.
2. Nguyên nhân gây mất độ chính xác trục chính
- Hư hỏng vòng bi: Mòn, bám bẩn, hoặc thiếu dầu bôi trơn dẫn tới tăng runout.
- Rỉ sét và ăn mòn: Do môi trường ẩm ướt, nước mưa hoặc chất lỏng không được bảo quản đúng cách.
- Độ lệch lắp đặt: Khi trục không được căn chỉnh chính xác trong khung máy.
- Rung động cơ học: Do lắp ghép không chắc, hoặc các bộ phận truyền động bị lỏng.
- Hệ thống làm mát không ổn định: Nhiệt độ thay đổi nhanh gây giãn nở/co lại không đồng đều.
- Lỗi cảm biến vị trí: Encoder bị bám bẩn hoặc hỏng, dẫn tới sai số vị trí.
3. Thiết bị và dụng cụ cần chuẩn bị
- Máy đo runout laser hoặc dial indicator: Độ chính xác đo được trong khoảng 0.001 mm.
- Thiết bị đo backlash: Thước đo hoặc phần mềm mô phỏng.
- Máy cân bằng trục (spindle balancer): Kiểm tra độ cân bằng động.
- Thiết bị chẩn đoán cảm biến (encoder tester): Kiểm tra tín hiệu và độ phân giải.
- Bộ dụng cụ tháo lắp (cờ lê, mỏ lết, tua vít, búa cao su): Đảm bảo an toàn khi mở máy.
- Hệ thống bôi trơn (dầu, mỡ, bơm bôi trơn tự động): Đảm bảo vòng bi luôn trong trạng thái bôi trơn tối ưu.
- Phần mềm phân tích dữ liệu (CAM, CNC controller): Ghi lại và so sánh các thông số đo được.
4. Quy trình kiểm tra độ chính xác trục chính tại Huyện Phong Điền
4.1. Bước chuẩn bị
- Kiểm tra nguồn điện, đảm bảo máy đã tắt hoàn toàn và khóa nguồn an toàn.
- Làm sạch bề mặt trục và các bộ phận xung quanh bằng khăn không xơ và dung dịch tẩy rửa chuyên dụng.
- Kiểm tra mức dầu bôi trơn, nạp thêm nếu cần.
4.2. Kiểm tra runout
- Gắn dial indicator hoặc laser sensor lên giá đỡ cố định, đặt đầu đo lên bề mặt trục tại vị trí trung tâm.
- Quay trục ở tốc độ thấp (500–1000 rpm) và ghi lại giá trị runout tối đa.
- Tiến hành đo ở ba vị trí 120° nhau để xác định độ lệch tổng thể.
- So sánh với tiêu chuẩn kỹ thuật của nhà sản xuất (thường <0.02 mm cho máy CNC công nghiệp).
4.3. Kiểm tra backlash
- Sử dụng thước đo backlash hoặc phần mềm điều khiển CNC để thay đổi hướng quay.
- Ghi lại khoảng cách di chuyển ngược lại khi thay đổi hướng, so sánh với giá trị cho phép (thường <0.01 mm).
4.4. Kiểm tra độ ổn định nhiệt
- Chạy máy ở tải trọng thực tế trong 30–60 phút, đồng thời ghi lại nhiệt độ bôi trơn và nhiệt độ trục bằng cảm biến nhiệt.
- Đo lại runout sau khi máy đạt nhiệt độ ổn định, so sánh với giá trị ban đầu.
- Nếu runout tăng đáng kể (>30 %), cần xem xét hệ thống làm mát hoặc thay vòng bi chịu nhiệt.
4.5. Kiểm tra cảm biến vị trí
- Kết nối encoder tester vào cổng tín hiệu của trục.
- Kiểm tra độ phân giải, độ trễ và độ ổn định tín hiệu.
- Làm sạch bề mặt mã vạch hoặc thấu kính nếu có bụi bám.
5. Phân tích kết quả và đưa ra giải pháp
- Nếu runout vượt quá tiêu chuẩn: Tháo vòng bi, làm sạch, bôi trơn lại hoặc thay vòng bi mới có độ chính xác cao hơn.
- Nếu backlash lớn: Kiểm tra bánh răng truyền động, điều chỉnh độ chặt của ốc vít hoặc thay bộ truyền động mới.
- Nếu độ ổn định nhiệt kém: Kiểm tra hệ thống làm mát, thay bơm dầu, hoặc lắp đặt bộ làm mát phụ trợ.
- Nếu cảm biến vị trí lỗi: Thay encoder, làm sạch thấu kính, hoặc kiểm tra dây cáp truyền tín hiệu.
6. Quy trình sửa chữa hoặc thay thế trục chính
- Đánh giá mức độ hư hỏng: Dựa trên kết quả đo, quyết định sửa chữa hay thay mới.
- Tháo trục: Dùng bộ dụng cụ chuyên dụng, tháo các ốc vít, dây cáp và bộ truyền động một cách cẩn thận.
- Kiểm tra và làm sạch các bộ phận liên quan: Vòng bi, hộp truyền động, bề mặt trục.
- Thay thế hoặc bảo dưỡng vòng bi: Lắp vòng bi mới, bôi trơn đúng loại dầu, kiểm tra độ chặt.
- Lắp lại trục: Đảm bảo căn chỉnh trục chính trong trục máy, siết chặt các ốc vít theo mô-men quy định.
- Kiểm tra lại toàn bộ hệ thống: Thực hiện lại các bước đo runout, backlash và nhiệt độ để xác nhận hiệu quả.
- Chạy thử nghiệm: Chạy máy ở tải trọng thực tế, ghi lại dữ liệu trong 2–3 giờ để đảm bảo không còn lỗi.
7. Biện pháp phòng ngừa và bảo trì định kỳ
- Lịch bảo dưỡng định kỳ: Kiểm tra runout và backlash mỗi 3–6 tháng, thay dầu bôi trơn mỗi 500 giờ hoạt động.
- Kiểm soát môi trường: Đảm bảo khu vực máy sạch bụi, độ ẩm không quá 70 %.
- Giám sát nhiệt độ: Lắp cảm biến nhiệt và cảnh báo khi nhiệt độ vượt ngưỡng cho phép.
- Đào tạo nhân viên: Đảm bảo kỹ thuật viên nắm vững quy trình đo và bảo dưỡng, tránh thao tác gây hư hỏng.
- Sử dụng phụ tùng chính hãng: Đảm bảo độ bền và tương thích với hệ thống hiện có.
8. Lợi ích khi sử dụng dịch vụ kiểm tra độ chính xác trục chính tại Huyện Phong Điền
- Tiết kiệm thời gian: Thợ giỏi có mặt nhanh, thực hiện đo và sửa chữa trong vòng 1–2 ngày tùy mức độ hỏng.
- Đảm bảo độ ổn định sản xuất: Giảm downtime, tăng năng suất lên tới 15 % nhờ máy luôn trong trạng thái tối ưu.
- Chi phí hợp lý: Phát hiện sớm các lỗi tiềm ẩn, tránh thay thế toàn bộ trục chính không cần thiết.
- Uy tín khắp Bình Dương: Đội ngũ kỹ thuật viên có chứng chỉ quốc tế, được khách hàng trong khu vực tin tưởng.
FAQ – Câu hỏi thường gặp về kiểm tra độ chính xác trục chính tại Huyện Phong Điền
Q1: Kiểm tra độ chính xác trục chính cần tần suất như thế nào?
A: Đối với máy công cụ công nghiệp, nên thực hiện kiểm tra runout và backlash mỗi 3–6 tháng, hoặc sau mỗi 500 giờ vận hành. Nếu máy hoạt động trong môi trường khắc nghiệt (độ ẩm cao, bụi nhiều) thì nên tăng tần suất lên 2 tháng một lần.
Q2: Khi nào cần thay vòng bi thay vì chỉ bôi trơn?
A: Khi đo runout cho thấy giá trị vượt quá 0.02 mm, hoặc khi nghe thấy tiếng kêu rít, rung lắc mạnh trong quá trình quay. Ngoài ra, nếu vòng bi có dấu hiệu ăn mòn, nứt vỡ hoặc đã vượt quá thời gian sử dụng quy định (thường 2000–3000 giờ), cần thay mới.
Q3: Có cần tắt toàn bộ hệ thống điện khi thực hiện đo runout?
A: Đúng. Để đảm bảo an toàn và độ chính xác đo, máy phải được tắt nguồn, khóa điện và tháo các dây cáp điều khiển. Sau khi đo xong, mới bật lại để kiểm tra lại các thông số.
Q4: Nếu encoder bị lỗi, có thể tạm thời sử dụng cảm biến khác không?
A: Có thể lắp đặt encoder tạm thời cùng loại hoặc cùng độ phân giải để tiếp tục sản xuất, nhưng nên thay mới encoder chính ngay sau khi có thời gian để tránh sai số vị trí kéo dài.
Q5: Dịch vụ kiểm tra trục chính tại Phong Điền có bao gồm bảo hành?
A: Các công ty uy tín tại Phong Điền thường cung cấp bảo hành 6 tháng cho các bộ phận thay mới (vòng bi, encoder) và bảo hành 3 tháng cho dịch vụ bảo dưỡng, bao gồm việc tái kiểm tra độ chính xác miễn phí.
Q6: Làm sao để giảm thiểu ảnh hưởng của nhiệt độ lên trục chính?
A: Đảm bảo hệ thống làm mát hoạt động ổn định, sử dụng dầu bôi trơn chịu nhiệt, và lắp đặt cảm biến nhiệt để giám sát. Khi nhiệt độ môi trường quá cao, nên giảm tốc độ quay hoặc tăng thời gian nghỉ giữa các ca làm việc.
Q7: Thợ giỏi có mặt nhanh ở Phong Điền có thời gian phản hồi trung bình bao lâu?
A: Thông thường, các đơn vị dịch vụ có đội ngũ kỹ thuật sẵn sàng đáp ứng trong vòng 2–4 giờ sau khi nhận yêu cầu, đặc biệt ở các khu công nghiệp lớn.
Q8: Khi nào nên cân nhắc thay trục chính toàn bộ?
A: Khi đo runout liên tục vượt quá 0.05 mm dù đã thay vòng bi, hoặc khi trục chính có dấu hiệu biến dạng, nứt gãy, hoặc khi chi phí sửa chữa vượt quá 50 % giá trị trục mới.
Q9: Các tiêu chuẩn quốc tế nào áp dụng cho kiểm tra trục chính?
A: Các tiêu chuẩn thường được tham khảo bao gồm ISO 230 (đánh giá độ chính xác máy công cụ), ISO 1940 (đánh giá độ rung), và tiêu chuẩn của nhà sản xuất máy (ví dụ: Haas, DMG Mori, Fanuc).
Q10: Dịch vụ kiểm tra trục chính tại Phong Điền có hỗ trợ lập báo cáo chi tiết?
A: Có. Sau khi hoàn thành kiểm tra, kỹ thuật viên sẽ cung cấp báo cáo chi tiết gồm các giá trị đo, hình ảnh, phân tích nguyên nhân và đề xuất giải pháp, giúp khách hàng có cơ sở quyết định bảo trì hoặc thay thế.
Liên hệ hỗ trợ kỹ thuật Zalo: 0937029193





Đánh giá
Chưa có đánh giá nào.